


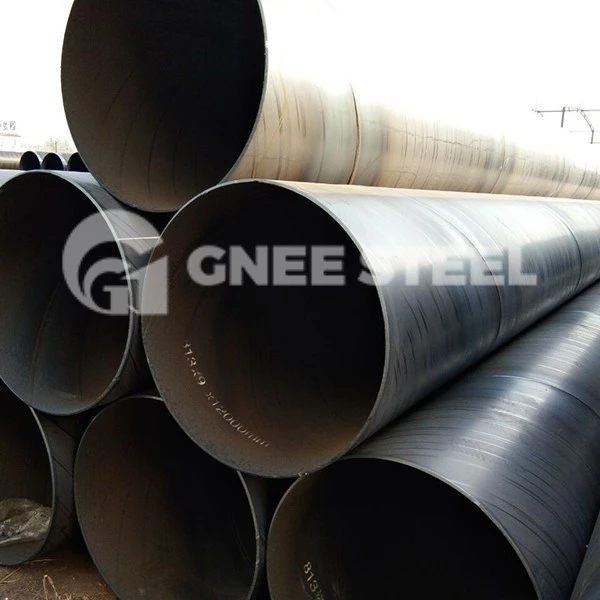

Tuyau en acier en spirale API 5L GR.X65
Tuyau en acier en spirale API 5L GR.X65
Le tube en acier spiralé API 5L de qualité X65 - fabriqué par le procédé SSAW (Spiral Submerged Arc Welded) ou HSAW (Helical Submerged Arc Welded) - est un tube de canalisation en acier au carbone à haute résistance avec une limite d'élasticité minimale spécifiée de 65 300 psi (450 MPa). En tant que nuance L450 équivalente à la norme ISO 3183, elle occupe une position critique dans l'échelle de qualité API 5L : suffisamment solide pour réduire l'épaisseur des parois et le tonnage des matériaux dans les lignes de transmission à haute pression, mais suffisamment établie pour que les procédures de soudage circonférentiel, les protocoles d'inspection et les chaînes d'approvisionnement soient bien développés sur tous les principaux marchés de construction de pipelines.
Cet article est destiné aux responsables des achats, aux ingénieurs de pipelines et aux rédacteurs de spécifications de projet qui ont besoin d'une référence techniquement précise et commercialement exploitable sur les tuyaux soudés en spirale API 5L X65. Il couvre les spécifications chimiques et mécaniques, les conseils de sélection PSL, les considérations relatives au service acide, le contrôle qualité de fabrication, les capacités dimensionnelles et les critères d'approvisionnement pratiques -, tous vérifiés par rapport à la spécification API 5L, 46e édition (2018).
1. Qu'est-ce que le tuyau en acier spiralé API 5L GR.X65 ?
API 5L X65 est une nuance d'acier faiblement allié (HSLA) à haute résistance conforme à la spécification API 5L pour les tubes de canalisation. La désignation « X65 » indique une limite d'élasticité minimale de 65 000 psi -, d'où le nom. Lorsqu'elles sont fabriquées sous forme de tubes soudés en spirale, les bobines d'acier laminées à chaud sont formées selon un angle hélicoïdal et soudées en continu à l'aide du procédé de soudage à l'arc submergé double face (DSAW).
Trois attributs font du X65 la nuance la plus fréquemment spécifiée pour les canalisations de transport soudées en spirale de grand diamètre :
- Rapport résistance/coût :Avec un rendement minimum de 450 MPa, le X65 permet des conceptions de parois plus fines que le X52 ou le X60, réduisant ainsi le tonnage d'acier de 10 à 20 % pour la même pression de conception -, une économie de coûts de matériaux qui a un impact direct sur les dépenses d'investissement du projet.
- Soudabilité :Avec un équivalent carbone contrôlé (CEIIW inférieur ou égal à 0,43 pour PSL2), le X65 ne présente aucune difficulté inhabituelle pour les équipes de soudage sur site qualifiées utilisant les procédures d'électrode E7018 ou E8018 établies, contrairement au X80 qui exige une qualification de procédure de soudage spécialisée.
- Maturité de la chaîne d'approvisionnement :Les bobines et tôles X65 sont produites par les principales aciéries du monde entier - SSAB, ArcelorMittal, Nippon Steel, Baosteel et d'autres -, garantissant des prix compétitifs et une disponibilité fiable pour les commandes à l'échelle du projet.
2. Spécifications des tuyaux en acier API 5L X65 SSAW
| Épaisseur de paroi | 1,65 mm – 40 mm |
| Diamètre extérieur | 219 mm – 3 500 mm |
| Taille | 219mm-3000mm |
| Longueur | SRL / DRL / longueurs personnalisées |
Standard |
API 5L, ASTM A53-2007, ASTM A671-2006, ASTM A252-1998, ASTM A450-1996, ASME B36.10M-2004, ASTM A523-1996, BS 1387, BS EN10296, BS 6323, BS 6363, BS EN10219, GB/T 3091-2001, GB/T 13793-1992, GB/T9711 |
| Emballage | Paquet, vrac, sacs en plastique ou selon vos besoins |
| Extrémités de tuyaux |
PSL1 : lisse / biseauté en option PSL2 : extrémités biseautées pour le soudage sur site (exigence standard) |
| Application du produit | 1. Clôture, serre chaude, tuyau de porte, serre chaude 2. Liquide basse pression, eau, gaz, huile, tuyau de canalisation 3. Pour la construction de bâtiments intérieurs et extérieurs 4. Largement utilisé dans la construction d'échafaudages, ce qui est beaucoup moins cher et pratique |
| Origine | Tianjin Chine |
| Délai de livraison | Habituellement dans les 5 à 15 jours après réception du paiement anticipé |
PSL2 est recommandé pour :
projets de croisement
pipelines à exigences de sécurité élevées
systèmes offshore ou à-conséquences élevées
Demandez votre devis API 5L X65
3. Composition chimique
La composition chimique de l'API 5L X65 est régie par le niveau de spécification du produit (PSL) et la méthode de fabrication des tuyaux. Pour les tubes soudés en spirale, qui utilisent des bobines laminées à chaud comme matériau d'entrée, les limites suivantes s'appliquent généralement selon l'API 5L 46e édition :
| Élément | PSL1 (soudé) % maximum | PSL2 (soudé) % maximum | Service acide (PSL2 + Annexe H) % maximum |
|---|---|---|---|
| Carbone (C) | 0.26 | 0.18 | 0.10 |
| Manganèse (Mn) | 1.65 | 1.70 | 1.45 |
| Silicium (Si) | 0.45 | 0.45 | 0.45 |
| Phosphore (P) | 0.030 | 0.025 | 0.020 |
| Soufre (S) | 0.030 | 0.015 | 0.002 |
| Vanadium (V) | 0.10 | 0.10 | 0.10 |
| Niobium (Nb) | 0.08 | 0.08 | 0.08 |
| Titane (Ti) | 0.06 | 0.06 | 0.06 |
| CEIIW | Non spécifié | Inférieur ou égal à 0,43 | Par accord |
| CEPcm | Non spécifié | Inférieur ou égal à 0,25 | Inférieur ou égal à 0,22 |
Points clés à retenir pour les achats :La réduction de la teneur en soufre du PSL1 (0,030 %) au service acide (0,002 %) est une diminution de 15 fois. Les tuyaux X65 à service acide nécessitent une fabrication d'acier avec une désulfuration en profondeur -, généralement un traitement au four en poche suivi d'un dégazage sous vide -, ce qui augmente les coûts et les délais. Ne spécifiez pas de service acide à moins que l'environnement du pipeline ne contienne du H₂S ; la prime est importante et inutile pour les applications de services doux.
SSAB, l'un des principaux fournisseurs de skelp, produit des bobines X65M (PSL2) avec un plafond typique de carbone de 0,12 % et un plafond de manganèse de 1,60 %, confortablement dans les limites API 5L PSL2. Cette chimie conservatrice permet une soudabilité constante sur le terrain dans diverses conditions d'apport de chaleur.
4. Propriétés mécaniques : PSL1 vs PSL2
Les exigences en matière de propriétés mécaniques pour X65 diffèrent fondamentalement entre PSL1 et PSL2. Pour les acheteurs B2B, il est essentiel de comprendre ces différences - en commandant « API 5L X65 » sans spécifier les valeurs par défaut de PSL2 sur PSL1, et un canal PSL1 ne dispose pas des contrôles de limite supérieure qu'exigent désormais de nombreux codes de conception de pipeline.
| Propriété | X65 PSL1 | X65 PSL2 |
|---|---|---|
| Limite d'élasticité minimale | 450 MPa (65 300 psi) | 450 MPa (65 300 psi) |
| Limite d'élasticité maximale | Non spécifié | 600 MPa (87 000 psi) |
| Résistance à la traction minimale | 535 MPa (77 600 psi) | 535 MPa (77 600 psi) |
| Résistance à la traction maximale | Non spécifié | 760 MPa (110 200 psi) |
| Max. Rapport Y/T | Non spécifié | 0,93 (pour diamètre extérieur > 323,9 mm) |
| Allongement (min.) | Par formule API 5L | Par formule API 5L (généralement supérieure ou égale à 21 %) |
| Impact Charpy à encoche en V | Non requis | Obligatoire; typique 27 J min. moy. à 0 degré |
| Traction des cordons de soudure | Supérieur ou égal à 535 MPa | Supérieur ou égal à 535 MPa |
Pourquoi le ratio Y/T est important dans les achats B2B :Le plafond du rapport limite d'élasticité à la traction de 0.93 - applicable uniquement aux tuyaux PSL2 d'un diamètre extérieur supérieur à 323,9 mm - garantit que le tuyau conserve une capacité de déformation après limite d'élasticité suffisante. Ceci est essentiel pour la conception de pipelines basée sur les contraintes (ASME B31.8, DNV‑ST‑F101) où le tuyau doit s'adapter aux mouvements du sol sans se fracturer. Un tuyau PSL1 X65 sans capuchon Y/T pourrait présenter un rapport de 0,97 ou plus, ne laissant pratiquement aucune réserve de déformation plastique avant rupture. Pour tout pipeline traversant des zones sismiques, du pergélisol ou un terrain instable, précisez PSL2.
5. Service X65 Sour : Conformité NACE MR0175
Lorsque le fluide transporté contient du sulfure d'hydrogène (H₂S) - courant dans les champs de gaz corrosif au Moyen-Orient, en Asie centrale et dans certaines parties de l'Amérique du Nord, - le tuyau standard X65 PSL2 est insuffisant. Le service acide X65, désigné X65QS ou X65MS selon l'API 5L Annexe H, impose des contrôles métallurgiques supplémentaires pour résister à la fissuration sous contrainte par sulfure (SSC) et à la fissuration induite par l'hydrogène (HIC).
Les caractéristiques déterminantes du tuyau soudé en spirale X65 pour service acide :
- Soufre ultra faible (S inférieur ou égal à 0,002 %) :Minimise les inclusions de sulfure de manganèse (MnS), qui sont les principaux sites d'initiation du HIC. Cela nécessite un traitement au calcium pendant la fabrication de l'acier pour globulariser les inclusions restantes.
- Bas carbone (C Inférieur ou égal à 0,10%) et CEPcm Inférieur ou égal à 0,22 :Réduit la formation de martensite dans la zone affectée thermiquement (HAZ), qui est la microstructure la plus sensible au SSC.
- Contrôle de la dureté :Dureté maximale de 248 HV10 (22 HRC) dans le métal de base, le métal soudé et le HAZ, vérifiée par des tests de dureté selon NACE MR0175 / ISO 15156.
- Tests HIC :Conformément à la NACE TM0284, les coupons de test sont exposés à une solution standardisée saturée de H₂S pendant 96 heures et évalués pour le rapport de sensibilité aux fissures (CSR), le rapport de longueur de fissure (CLR) et le rapport d'épaisseur de fissure (CTR). Les critères d'acceptation sont généralement RSE inférieur ou égal à 1,5%, CLR inférieur ou égal à 15%, CTR inférieur ou égal à 5%.
Les données de l'industrie indiquent qu'environ 74 % des défaillances de pipelines dans des environnements corrosifs sont liées à la corrosion, la fissuration induite par le H₂S représentant une part importante. Le coût supplémentaire du service acide X65 -, qui représente généralement une prime de 20 à 40 % par rapport au PSL standard2 -, doit être mis en balance avec le coût d'une panne en service, qui comprend non seulement le remplacement des canalisations, mais également l'assainissement de l'environnement, les sanctions réglementaires et l'atteinte à la réputation.
6. Spécifications dimensionnelles du tuyau soudé en spirale X65
Le tube X65 soudé en spirale est disponible dans une large gamme dimensionnelle. Le tableau suivant reflète les capacités de fabrication typiques ; les capacités de chaque usine doivent être confirmées au cours de l’étape de l’enquête.
| Paramètre | Gamme typique | Remarques |
|---|---|---|
| Diamètre extérieur | 219,1 mm – 3 048 mm (8,625 pouces – 120 pouces) | Diamètres de projet courants : 20 po, 24 po, 30 po, 36 po, 42 po, 48 po |
| Épaisseur de paroi | 6,0 mm – 25,4 mm (0,236 pouces – 1 000 pouces) | Les projets X65 spécifient généralement 8 à 18 mm pour le transport de gaz |
| Longueur | 6 m – 18 m (20 pi – 60 pi) | Les longueurs doublement aléatoires (DRL, ~12 m) constituent la norme industrielle pour les projets de pipelines |
| Équivalents du calendrier | SCH 20, SCH 40, SCH STD, SCH 80, SCH XS, SCH 160 | Le X65 est rarement commandé selon un calendrier ; l'épaisseur de la paroi est généralement calculée à partir de la pression de conception |
6.1 Dimensions communes du projet (Transport de gaz X65 PSL2)
| DO (po) | Diamètre extérieur (mm) | Plage de poids typique (mm) | Plage WT typique (po) | Contexte d'application |
|---|---|---|---|---|
| 20 | 508.0 | 7.1 – 12.7 | 0.280 – 0.500 | Lignes de transport latérales, systèmes de collecte |
| 24 | 609.6 | 7.9 – 14.3 | 0.312 – 0.562 | Transport régional de gaz, pipelines de produits |
| 30 | 762.0 | 8.7 – 15.9 | 0.344 – 0.625 | Lignes principales de transport de gaz |
| 36 | 914.4 | 9.5 – 17.5 | 0.375 – 0.688 | Principales conduites principales de gaz de cross-country (diamètre X65 le plus courant) |
| 42 | 1066.8 | 10.3 – 19.1 | 0.406 – 0.750 | Transport de gaz à grande capacité |
| 48 | 1219.2 | 11.1 – 20.6 | 0.438 – 0.812 | Conduites principales de gaz à grande échelle, transport d'eau |
Télécharger la fiche technique
7. X65 comparé aux autres qualités API 5L
Pour les décideurs B2B évaluant la sélection de nuances, la comparaison suivante définit la place du X65 dans la famille de nuances API 5L pour les tubes soudés en spirale :
| Grade | Min. Rendement (MPa) | Min. Traction (MPa) | Positionnement vs X65 | Cas d'utilisation typique en matière d'approvisionnement |
|---|---|---|---|---|
| X52 (L360) | 360 | 460 | Résistance inférieure et paroi plus épaisse requise pour la même pression. ~20 % plus lourd que le X65 pour un MAOP équivalent. | Collecte de gaz à basse pression ; transmission de l'eau où la force n'est pas le moteur |
| X60 (L415) | 415 | 520 | Intermédiaire entre X52 et X65. Cas d'utilisation étroit - légèrement plus léger que X52, légèrement moins exigeant que X65. | Transport régional de gaz ; qualité de transition sur certains marchés |
| X65 (L450) | 450 | 535 | Qualité de référence pour le transport de gaz de grand diamètre. | Conduites principales de gaz transfrontalier, conduites de produits à haute pression, conduites de service acide |
| X70 (L485) | 485 | 570 | Résistance supérieure à X65 ; ~7% de réduction du mur possible. Exigences plus élevées en matière de procédures de soudage. | Conduites principales de gaz à haute pression où la réduction des parois justifie une complexité de construction supplémentaire |
| X80 (L555) | 555 | 625 | PSL2 uniquement ; ~19 % de réduction des murs par rapport au X65. Nécessite une qualification spécialisée en matière de procédures de soudage. | Transmission de gaz à ultra haute pression ; projets avec une capacité de soudage X80 établie |
Recommandation d'approvisionnement :Pour la plupart des projets de transport de gaz terrestre avec des pressions de conception comprises entre 70 et 120 bars et des diamètres de 24 à 48 pouces, le X65 PSL2 est l'optimum économique et technique. Il équilibre la réduction de l’épaisseur des parois avec la soudabilité et la disponibilité de la chaîne d’approvisionnement. Spécifiez X70 ou X80 uniquement lorsque la réduction de l'épaisseur de paroi a été quantifiée dans le modèle de coût du projet et que l'entrepreneur en construction a confirmé la qualification de la procédure de soudage pour la qualité supérieure.
Tuyau de canalisation API 5L X65

8. Applications du tuyau soudé en spirale X65
Le tube soudé en spirale X65 est spécifié pour une gamme d'applications à conséquences élevées où l'intégrité à la pression, la ténacité à la rupture et la résistance à la corrosion à long terme ne sont pas négociables :
- Transport de gaz naturel à travers le pays :La qualité dominante pour les conduites principales de gaz terrestres dans le monde, en particulier dans les diamètres de 30 à 48 pouces fonctionnant à 80 à 120 bars. Le X65 PSL2 avec revêtement externe 3LPE est la spécification standard pour la plupart des grands projets de gazoducs construits depuis 2010.
- Collecte et transmission de gaz corrosifs :X65QS/MS (service acide) avec conformité à l'annexe H et vérification de la dureté NACE MR0175. Courant dans les développements de gaz corrosifs au Moyen-Orient où la pression partielle de H₂S dépasse 0,3 kPa.
- Pipelines de pétrole brut et de produits raffinés :X65 PSL2 pour les lignes principales de brut longue distance et les pipelines multiproduits nécessitant une capacité de débit élevée.
- Transmission d'eau à haute pression :Conduites d’eau de grand diamètre fonctionnant à des pressions où les catégories B ou X42 nécessiteraient des épaisseurs de paroi commercialement peu pratiques. X65 permet une réduction des parois tout en conservant la marge d'essai hydrostatique.
- Flowlines et risers offshore :X65 PSL2 avec exigences supplémentaires selon API 5L Annexe J (service offshore), généralement avec revêtement anticorrosion 3LPP et revêtement lesté en béton pour installation sous-marine.
- Pipelines à lisier et à résidus :Applications de l'industrie minière où le X65 offre la résistance à l'abrasion et la capacité de pression requises pour le transport de boues minérales sur de longues distances.
9. Protection des surfaces et systèmes de revêtement
Le tube soudé en spirale X65 est fourni nu ; le revêtement extérieur et le revêtement intérieur sont appliqués comme traitement supplémentaire. Pour les acheteurs B2B, les spécifications du revêtement doivent être abordées dans le bon de commande sous la forme d'un élément distinct faisant référence à la norme de revêtement applicable.
| Système de revêtement | Standard | Température de service typique | Application |
|---|---|---|---|
| Polyéthylène 3 couches (3LPE) | ISO 21809‑1, DIN 30670 | −40 degrés à +80 degrés | Gazoducs/pétrole terrestres enterrés - choix standard dans le monde |
| Polypropylène 3 couches (3LPP) | ISO 21809‑1 | Jusqu'à +140 degrés | Conduites d'écoulement haute température ; colonnes montantes offshore |
| Époxy lié par fusion (FBE) | ISO 21809‑2, AWWA C213 | −40 degrés à +100 degrés | Anticorrosion onshore et offshore |
| FBE double couche | ISO 21809‑2 | −40 degrés à +100 degrés | Résistance améliorée aux dommages mécaniques par rapport au FBE monocouche |
| Revêtement en mortier de ciment (CML) | AWWA C205 | Ambiant | Doublure interne pour la transmission de l'eau |
| Doublure époxy liquide | AWWA C210 | Jusqu'à +60 degrés | Revêtement intérieur pour l'eau et les eaux usées |
Le revêtement externe standard du tuyau de transport de gaz X65 est du 3LPE avec une épaisseur totale minimale de 2,0 à 3,0 mm en fonction du diamètre du tuyau et des spécifications du projet. Le revêtement est appliqué dans une installation de revêtement dédiée - soit à la tuberie, soit dans une usine de revêtement indépendante - et est soumis à des tests de détection des vacances à 25 kV avant expédition.
10. Processus de fabrication : production SSAW de X65
La production de tubes soudés en spirale X65 nécessite un contrôle de processus plus strict que les qualités inférieures telles que la qualité B ou X42. La résistance plus élevée de la bobine X65 exige une gestion précise de l'apport de chaleur pendant le soudage afin de préserver les propriétés mécaniques de la zone affectée par la chaleur, et les exigences PSL2 pour X65 ajoutent des tests CND et d'impact obligatoires que les qualités inférieures peuvent ne pas exiger.
10.1 Sélection des bobines et inspection à l'arrivée
La bobine X65 provient d'aciéries qualifiées avec des certificats de test de matériaux complets (EN 10204 Type 3.1). L'inspection à l'arrivée vérifie la composition chimique - avec une attention particulière à l'équivalent carbone et aux éléments de micro-alliage (Nb, V, Ti) - par rapport à la qualité commandée et au PSL. Pour les commandes de services PSL2 et acides, la vérification de l’équivalent carbone est obligatoire avant que la bobine n’entre en production.
10.2 Formage en spirale et soudage
La bobine est déroulée, nivelée et fraisée avant d'entrer dans l'unité de formage à l'angle de formage calculé. Suit ensuite le soudage à l’arc submergé double face, le soudage interne étant effectué en premier et le soudage externe immédiatement après. Pour X65, les consommables de soudage sont sélectionnés pour correspondre ou légèrement dépasser la résistance à la traction du métal de base -, généralement en utilisant des combinaisons fil-flux qui déposent du métal fondu avec une résistance à la traction minimale de 535 MPa.
Les paramètres clés du processus - courant de soudage (généralement 600 à 1 200 A), tension de l'arc (28 à 36 V), vitesse de déplacement et apport de chaleur (contrôlé entre 1,0 et 3,5 kJ/mm) - sont surveillés et enregistrés en permanence. Un apport de chaleur excessif dégrade la ténacité de la ZAT ; un apport de chaleur insuffisant risque de provoquer un manque de fusion. La fenêtre d'exploitation se rétrécit à mesure que la résistance du grade augmente, ce qui rend la production du X65 plus exigeante que celle du Grade B.
10.3 Traitement post-soudage
Après le soudage, les extrémités des tuyaux sont coupées d'équerre et biseautées à l'angle spécifié (généralement 30 degrés pour le biseau standard API 5L). Le renforcement des soudures externe et interne est contrôlé entre 0,5 et 3,0 mm, en fonction de l'épaisseur de la paroi. Le tuyau porte au pochoir le numéro de coulée, la qualité, le PSL, les dimensions, l'identification du fabricant et le monogramme API si l'usine est sous licence API.
11. Exigences en matière de contrôle de qualité et de tests
Pour les tubes soudés en spirale X65 PSL2, l'API 5L 46e édition impose un régime de tests complet. Ce qui suit représente la portée minimale requise : de nombreuses spécifications de projet imposent des exigences supplémentaires.
11.1 Essais non destructifs (END)
Cent pour cent du cordon de soudure en spirale est inspecté par contrôle ultrasonique automatisé (UT) sur la ligne de production. UT détecte les défauts de soudure internes - manque de fusion, inclusions de scories, porosité et fissures longitudinales - en temps réel, toute indication dépassant le niveau de référence déclenchant une alarme pour un examen plus approfondi. Les extrémités des tuyaux (à minimum 200 mm de chaque extrémité) sont soumises à des tests radiographiques (RT) pour vérifier l'intégrité des soudures dans la région où les soudures circonférentielles sur site seront réalisées. Les images RT sont conservées et fournies pour examen par le client sur demande.
11.2 Essais hydrostatiques
Chaque tuyau est testé hydrostatiquement. La pression d'essai est calculée pour produire une contrainte périphérique égale à un pourcentage spécifié de SMYS -, généralement 90 % à 95 % de la limite d'élasticité minimale de 450 MPa pour le X65, se traduisant par des pressions d'essai qui varient en fonction du diamètre et de l'épaisseur de la paroi. Pour un tuyau WT X65 de 36 po OD × 12,7 mm, un test SMYS à 90 % correspond à environ 13,8 MPa (2 000 psi). La pression est maintenue pendant au moins 10 secondes avec un enregistreur graphique automatique. Aucune fuite ou déformation visible n’est autorisée.
11.3 Essais mécaniques destructifs
Des échantillons de test sont prélevés dans chaque lot de test - défini par chaleur, par plage d'épaisseur de paroi et par cycle de production (généralement ne dépassant pas 100 tuyaux par lot). Les tests suivants sont effectués :
- Essai de traction transversale (corps de tuyau) :Vérifie la limite d'élasticité (450 à 600 MPa), la résistance à la traction (535 à 760 MPa) et l'allongement.
- Essai de traction des soudures :Confirme que la résistance à la traction du métal soudé atteint ou dépasse le minimum de 535 MPa du matériau de base.
- Test de pliage guidé (courbures de face et de racine) :Courbure à 180 degrés sur un mandrin ; aucune fissure dépassant 3 mm dans n'importe quelle direction n'est autorisée dans la soudure ou la ZAT.
- Test d'impact Charpy V‑notch :Obligatoire pour tous les PSL2 X65. Les échantillons sont prélevés sur le corps du tuyau (transversal) et le cordon de soudure (encoche dans l'axe de la soudure et HAZ). Les valeurs minimales d'énergie absorbée sont spécifiées dans le tableau 17 de l'API 5L, généralement une moyenne de 27 J à 0 degré pour les qualités standard, avec un minimum individuel de 21 J. Pour les tuyaux avec un diamètre extérieur > 762 mm, certaines spécifications augmentent la moyenne minimale à 40 J.
- Test de dureté (service acide uniquement) :Dureté Vickers HV10 traversant la soudure, la ZAT et le métal de base. Maximum 248 HV10 selon NACE MR0175.
- Examen métallographique :Macrocoupe de la soudure à un grossissement de 10 × pour vérifier la pénétration, le motif de fusion et l'absence de fissures, de fusion ou de porosité excessive dans la ZAT.
11.4Documents
Chaque expédition de tuyaux X65 PSL2 doit être accompagnée de certificats d'essai de matériaux conformes à la norme EN 10204 Type 3.1, documentant la composition chimique (analyse thermique et analyse du produit si spécifié) et tous les résultats d'essais mécaniques. Pour les projets critiques, une inspection tierce par une agence telle que Bureau Veritas, SGS, TÜV ou Lloyd's Register peut témoigner des tests et contresigner les certificats. Les certificats EN 10204 de type 3.2 (vérifiés de manière indépendante) sont couramment spécifiés pour les projets de services offshore et acides.
12. Considérations relatives à l'approvisionnement B2B
L'achat de tuyaux soudés en spirale API 5L X65 pour un projet de pipeline implique des décisions techniques et commerciales qui affectent directement le coût, le calendrier et la conformité du projet. Les facteurs suivants doivent être pris en compte au cours de la phase d’enquête et de qualification.
12.1 Qualification du fabricant
Toutes les usines de tubes soudés en spirale ne sont pas qualifiées pour produire du X65 PSL2. Vérifiez les éléments suivants avant d'émettre un bon de commande :
- Licence API Monogramme :Confirmez que le fabricant détient un certificat APIQR valide avec une portée API 5L. La liste composite des API (disponible sur composite‑list.api.org) permet une vérification publique.
- Historique de production du X65 PSL2 :Demandez une liste de référence des projets de tuyaux soudés en spirale X65 PSL2 livrés au cours des trois dernières années, y compris les diamètres, les épaisseurs de paroi et les tonnages.
- Qualification du service acide (le cas échéant) :Pour X65QS/MS, exigez la preuve de la réussite des tests HIC selon NACE TM0284 et des tests SSC selon NACE TM0177 sur des tuyaux de production de diamètre et d'épaisseur de paroi similaires.
- Audit d'usine :Pour les commandes dépassant 10 000 tonnes métriques ou pour les applications de service acide, commandez un audit d'usine de pré-production couvrant l'approvisionnement en matières premières, les dossiers de qualification des procédures de soudage, l'étalonnage CND et les capacités du laboratoire.
12.2 Délai et logistique
| Profil de commande | Délai de livraison typique | Remarques |
|---|---|---|
| X65 PSL1, dimensions standards | 30 à 60 jours | Sous réserve de disponibilité des bobines ; plus rapide si l'usine détient un stock de bobines |
| X65 PSL2, dimensions standards | 45 à 90 jours | Délai supplémentaire pour les tests d'impact obligatoires et la documentation CND |
| X65 PSL2 + 3revêtement LPE | 60 à 100 jours | Le revêtement ajoute 15 à 20 jours au cycle de production |
| Service acide X65 (QS/MS) | 90 à 150 jours | Délai de livraison prolongé pour l'approvisionnement en bobines de service acide et les tests de qualification |
Pour les tubes soudés en spirale de grand diamètre, le coût de transport de l'usine au site du projet peut être égal à 10 à 30 % du prix départ usine du tube, en fonction de la distance, du terrain et de l'infrastructure. Évaluer l’emplacement de l’usine par rapport à l’emprise du pipeline lors de la comparaison des offres. Une usine située à 500 km du projet avec un prix de canalisation 5 % plus élevé peut être globalement moins chère qu'une usine située à 5 000 km avec un prix départ usine inférieur mais des frais de transport nettement plus élevés.
12.3 Facteurs de prix
Le prix départ usine des tubes soudés en spirale X65 dépend principalement de :
- Coût de la bobine :Les bobines laminées à chaud X65 se négocient généralement à un prix supérieur de 50 à 100 $/tonne par rapport aux bobines de catégorie B, ce qui reflète la teneur plus élevée en alliage et les pratiques de laminage plus exigeantes.
- Prime PSL :PSL2 ajoute 30 à 60 $/tonne par rapport à PSL1 pour les tests d'impact obligatoires, un contrôle chimique plus strict et les exigences de 100 % de CND.
- Prime de service aigre :Le X65QS/MS conforme à la NACE entraîne une prime de 100 à 200 $/tonne pour la fabrication d'acier à très faible teneur en soufre, les tests HIC/SSC et la vérification de la dureté.
- Épaisseur de paroi :Le prix est indiqué par tonne, mais le tonnage total de la commande est fonction de l'épaisseur de la paroi -, une paroi plus épaisse augmente proportionnellement le poids total de l'acier et le coût total.
- Revêtement:Le revêtement 3LPE ajoute généralement 40 à 80 $/m² de surface externe de tuyau.
Usine de tuyaux API 5L X65 SSAW

Équipements de test de tuyaux API 5L X65 SSAW

Demander un échantillon et un rapport de test d'usine
13. FAQ
-
Q1 : Que signifie API 5L GR.X65 ?
- « API 5L » est la spécification de l'American Petroleum Institute pour les conduites de canalisation. « GR.X65 » désigne le grade X65, où le chiffre 65 indique une limite d'élasticité minimale de 65 000 psi (environ 450 MPa). La nuance est également désignée L450 selon la convention de dénomination ISO 3183. Le X65 est classé comme un acier au carbone faiblement allié à haute résistance (HSLA) - et non comme un acier allié - et est l'une des nuances les plus largement spécifiées pour les pipelines de transport de pétrole et de gaz de grand diamètre dans le monde.
-
Q2 : Quelle est la différence entre X65 PSL1 et X65 PSL2 ?
- X65 PSL2 ajoute des limites supérieures obligatoires en matière de limite d'élasticité (600 MPa max), de résistance à la traction (760 MPa max) et de rapport limite d'élasticité à la traction (0,93 max pour un diamètre extérieur > 323,9 mm). PSL2 exige également des tests d'impact Charpy V-notch, un CND à 100 % du cordon de soudure, des limites de composition chimique plus strictes (y compris un équivalent carbone inférieur ou égal à 0,43) et une traçabilité complète des matériaux. PSL1 n’a pas de limite supérieure de résistance ni d’exigences obligatoires en matière d’impact ou de CND. Pour tout pipeline situé dans des zones peuplées, en service acide, en service offshore ou lorsque les codes de conception exigent une vérification de la ténacité, spécifiez PSL2.
-
Q3 : Le tuyau soudé en spirale X65 peut-il être utilisé pour un service acide ?
- Oui, mais uniquement lorsqu'il est spécifiquement commandé en tant que X65QS ou X65MS selon API 5L Annexe H. Le service acide X65 nécessite une fabrication d'acier à très faible teneur en soufre (S inférieur ou égal à 0,002 %), un équivalent carbone contrôlé (CEPcm inférieur ou égal à 0,22) et une vérification de la dureté selon NACE MR0175 / ISO 15156 (maximum 248 HV10). La norme X65 PSL2 n'est pas qualifiée pour le service acide et ne doit pas être remplacée dans un environnement contenant du H₂S.
-
Q4 : Quel est le diamètre maximum disponible pour les tuyaux soudés en spirale X65 ?
- Le tuyau X65 soudé en spirale est couramment disponible jusqu'à 3 048 mm (120 po) de diamètre extérieur. La plupart des projets de pipelines spécifient des diamètres de 20 à 48 pouces. Pour les diamètres supérieurs à 2 540 mm (100 po), confirmer la capacité de l'usine au cours de l'étape de demande de renseignements, car un équipement de formage spécialisé est requis. Le maximum pratique est généralement de 3 500 mm (138 po) pour les laminoirs dotés d'une capacité de formage de grand diamètre.
-
Q5 : Comment le X65 se compare-t-il au X52 en termes de coût du projet ?
- Pour une pression et un diamètre de conception donnés, le X65 permet généralement une réduction de l'épaisseur de paroi d'environ 20 % par rapport au X52. Cela réduit le tonnage total d'acier dans une proportion similaire - l'économie de coût des matériaux primaires. La bobine X65 présente un prix modéré par rapport au X52 (50 à 80 $/tonne), mais l'économie de réduction des parois est généralement plus importante. Un modèle de coût complet du projet doit comparer le coût total d'installation du X52 (paroi plus épaisse, tonnage plus élevé, prix par tonne inférieur) à celui du X65 (paroi plus mince, tonnage inférieur, prix par tonne plus élevé), en tenant compte du fret, des consommables de soudage et de la productivité de la construction.
-
Q6 : Quelles électrodes de soudage sont recommandées pour le soudage circonférentiel sur site des tuyaux X65 ?
- Pour le soudage à l'arc sous protection (SMAW) du X65, les électrodes à faible teneur en hydrogène E7018 constituent le choix standard pour les passes de racine, de passe à chaud et de remplissage/bouchage lorsque l'épaisseur de la paroi du tuyau est inférieure à environ 15 mm. Pour les parois plus épaisses ou lorsque des taux de dépôt plus élevés sont nécessaires, les électrodes E8018 offrent une résistance plus proche de celle du métal de base X65. Pour le soudage mécanisé à l'arc sous gaz (GMAW), le fil ER70S‑6 ou ER80S‑G est spécifié. Des électrodes cellulosiques (E6010) peuvent être utilisées pour le passage radiculaire dans certaines procédures, mais nécessitent une gestion minutieuse de l'hydrogène. Suivez toujours les spécifications de procédures de soudage qualifiées (WPS) étayées par les enregistrements de qualification de procédures (PQR) spécifiques au diamètre du tuyau, à l'épaisseur de la paroi et à la position.
-
Q7 : Les tests d'impact Charpy sont-ils requis pour le X65 PSL1 ?
- Non. Les tests d'impact Charpy avec encoche en V ne sont pas requis par l'API 5L pour les grades PSL1, y compris X65. Les tests d’impact ne deviennent obligatoires qu’au niveau PSL2. Pour les tuyaux PSL1, l'acheteur peut spécifier des exigences supplémentaires en matière d'essais d'impact (API 5L SR5), et certaines spécifications de projet incluent des essais Charpy pour les tuyaux PSL1 destinés à un service en climat froid. Si le code de conception du pipeline du projet (ASME B31.8, DNV‑ST‑F101, CSA Z662) exige une vérification de la ténacité, vous devez soit spécifier PSL2, soit ajouter SR5 à une commande PSL1.
-
Q8 : Quels revêtements sont généralement appliqués sur les tuyaux soudés en spirale X65 pour les gazoducs enterrés ?
- La norme industrielle pour les gazoducs terrestres enterrés est le polyéthylène à 3 couches (3LPE) appliqué selon la norme ISO 21809-1 ou DIN 30670. Un système 3LPE typique pour les tuyaux X65 se compose de : (1) une couche d'apprêt époxy liée par fusion (FBE) (~ 60 à 150 µm), (2) une couche intermédiaire adhésive en copolymère (~ 150 à 300 µm) et (3) une couche externe en polyéthylène. (Épaisseur totale de 2,0 à 3,0 mm en fonction du diamètre du tuyau). Le revêtement est testé pour la détection des vacances à 25 kV, l'adhérence au pelage et la résistance au décollement cathodique avant expédition. Pour les applications offshore, le polypropylène à 3 couches (3LPP) est préféré en raison de sa température de service plus élevée (jusqu'à 140 degrés).
-
Q9 : Comment puis-je vérifier que les tuyaux X65 livrés sur le site répondent réellement aux exigences API 5L ?
- Trois couches de vérification sont recommandées : (1) Examiner les certificats d'essai de matériaux du fabricant (EN 10204 Type 3.1) pour chaque lot de chaleur et d'essai, en vérifiant que la composition chimique, les propriétés de traction, les valeurs Charpy et les pressions d'essai hydrostatiques se situent toutes dans les plages spécifiées. (2) Pour les commandes critiques ou de grande valeur, faire appel à des agences d'inspection tierces - telles que Bureau Veritas, SGS, TÜV ou Lloyd's Register peuvent assister aux tests d'usine et contresigner les certificats (EN 10204 Type 3.2). (3) Effectuer une inspection à la réception au parc de canalisations : vérifier les numéros de chauffe par rapport aux MTC, effectuer une inspection visuelle des défauts de surface et des contrôles dimensionnels sur une base d'échantillon et, si cela est spécifié dans le bon de commande, effectuer des tests mécaniques indépendants sur des tuyaux sélectionnés au hasard pour chaque expédition.
-
Q10 : Quelle est la différence entre X65Q, X65M et X65 standard ?
- Les suffixes Q et M dans les désignations X65 PSL2 font référence à l'état de livraison - l'état thermomécanique du tube après fabrication. X65Q (ou L450Q) indique un état de livraison trempé et revenu, dans lequel le tuyau subit un refroidissement rapide suivi d'un revenu pour atteindre la résistance et la ténacité spécifiées. X65M (ou L450M) indique un état de livraison laminé thermomécaniquement ou formé thermomécaniquement, dans lequel le laminage et le refroidissement contrôlés pendant la production atteignent les propriétés requises sans cycle de traitement thermique séparé. La norme X65 (sans suffixe) peut être fournie dans n'importe quelle condition de livraison - laminée, normalisée ou traitée thermomécaniquement - à la discrétion du fabricant, à condition que les propriétés mécaniques soient conformes aux spécifications. Pour les tubes soudés en spirale, X65M est la désignation la plus courante car la bobine utilisée comme matériau d'entrée est généralement produite par traitement thermomécanique contrôlé (TMCP) dans l'aciérie. Lors de la passation d'une commande, le fait de spécifier l'état de livraison (par exemple, X65M PSL2) plutôt que de le laisser ouvert garantit la cohérence du comportement de soudage et des propriétés mécaniques sur l'ensemble de la commande.
14. Conclusion
Le tube en acier spiralé API 5L GR.X65 constitue l'épine dorsale de l'infrastructure de pipelines haute pression moderne. Sa combinaison d'une limite d'élasticité minimale de 450 MPa, d'une soudabilité établie, de chaînes d'approvisionnement mondiales matures et du cadre de qualité rigoureux de l'API 5L PSL2 en fait la spécification par défaut pour les conduites de transport de gaz transfrontalières dans la plage de diamètre de 24 à 48 pouces - et le restera probablement pour la prochaine décennie de construction de pipelines.
Pour les professionnels de la passation des marchés publics, les décisions clés sont claires : spécifier PSL2 sauf si la demande est manifestement à faible conséquence ; spécifier le service acide (QS/MS) uniquement lorsque H₂S est confirmé dans le fluide transporté ; vérifier les licences API Monogram du fabricant et l'historique de production X65 avant de passer des commandes supérieures à 500 tonnes métriques ; et inclure une inspection par un tiers pour les commandes de services corrosifs, offshore et de grande valeur lorsqu'une non-conformité découverte après l'installation des conduites entraîne un risque inacceptable en termes de coûts et de calendrier.
La différence entre un projet de pipeline X65 réussi et un autre en proie à des non-conformités matérielles réside rarement dans la sélection de la qualité -, il s'agit du détail des spécifications, de la qualification du fabricant et de la rigueur de la vérification appliquée avant que le tuyau ne quitte l'usine.
Avertissement : cet article est un guide de référence technique. Tous les tuyaux achetés doivent être conformes à toutes les exigences de la spécification API 5L, 46e édition (2018), ainsi qu'à toute spécification supplémentaire du projet. Consultez toujours le code de conception de pipeline applicable (ASME B31.4, ASME B31.8, DNV‑ST‑F101, CSA Z662 ou équivalent) pour votre projet spécifique. Les dimensions des tuyaux, les délais de livraison et les prix doivent être confirmés auprès des fabricants individuels au moment de la demande.
étiquette à chaud: api 5l gr.x65 tube en acier en spirale, Chine api 5l gr.x65 fabricants de tuyaux en acier en spirale, fournisseurs, tuyau soudé en spirale en gros, Ordre de tuyau soudé en spirale, tuyau soudé en spirale à haute résistance, tuyau soudé en spirale sans couture, Tubes en spirale soudée, assemblage de tuyaux soudés en spirale
Une paire de
S355J0 Tuyau soudé à joint spiraléVous pourriez aussi aimer


Envoyez demande