


Tuyau soudé en acier L450
Classement API 5L X65
En fonction du niveau PSL et des conditions de livraison, le X65 peut être classé comme suit :
PSL1 : X65 (L450) ;
PSL2 : X65Q (L450Q) et X65M (L450M) ;
Afin de faire face aux conditions difficiles des environnements de service offshore (O) et acides (S), la norme API 5L PSL2 a des exigences particulières pour les deux environnements. Ces exigences sont indiquées par l'ajout d'une lettre spécifique à la qualité du tuyau.
Tuyauterie PSL2 pour services offshore :X65QO (l450QO) ou X65MO (L450MO);
Tuyau PSL2 service acide :X65QS (L450QS) ou X65MS (L450MS).
Conditions de livraison
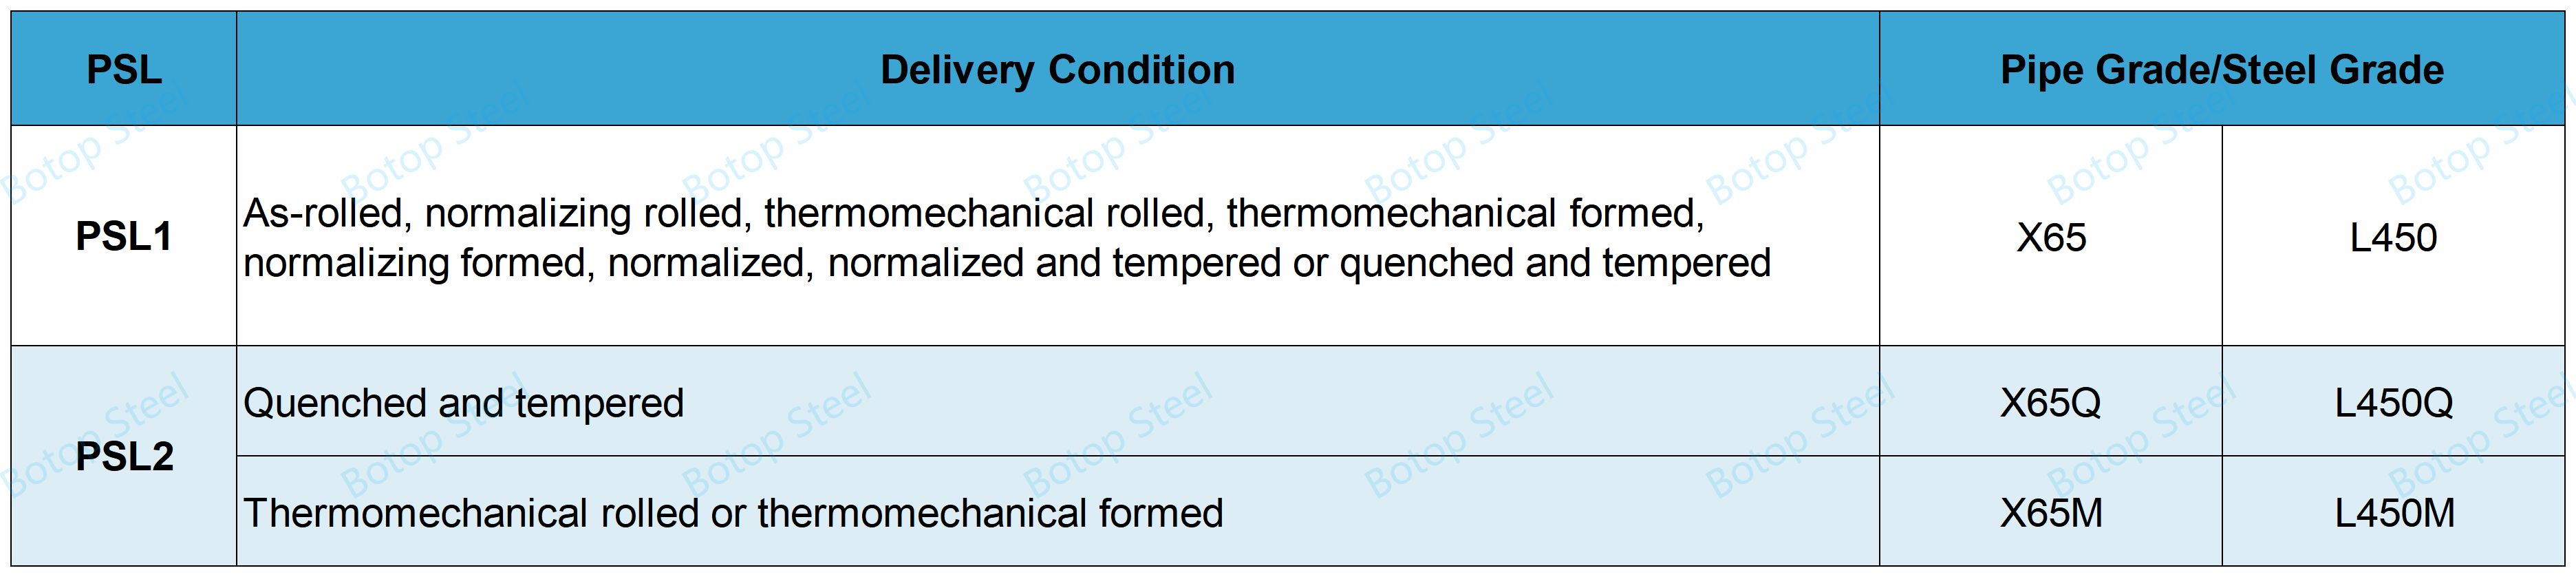
Signification de Q et M
PourSCIE(soudé à l'arc submergé) ouVACHE(Combination Welded Pipe), Q et M dans l’état de livraison de l’API 5L PSL2 correspondent respectivement aux processus de fabrication suivants.
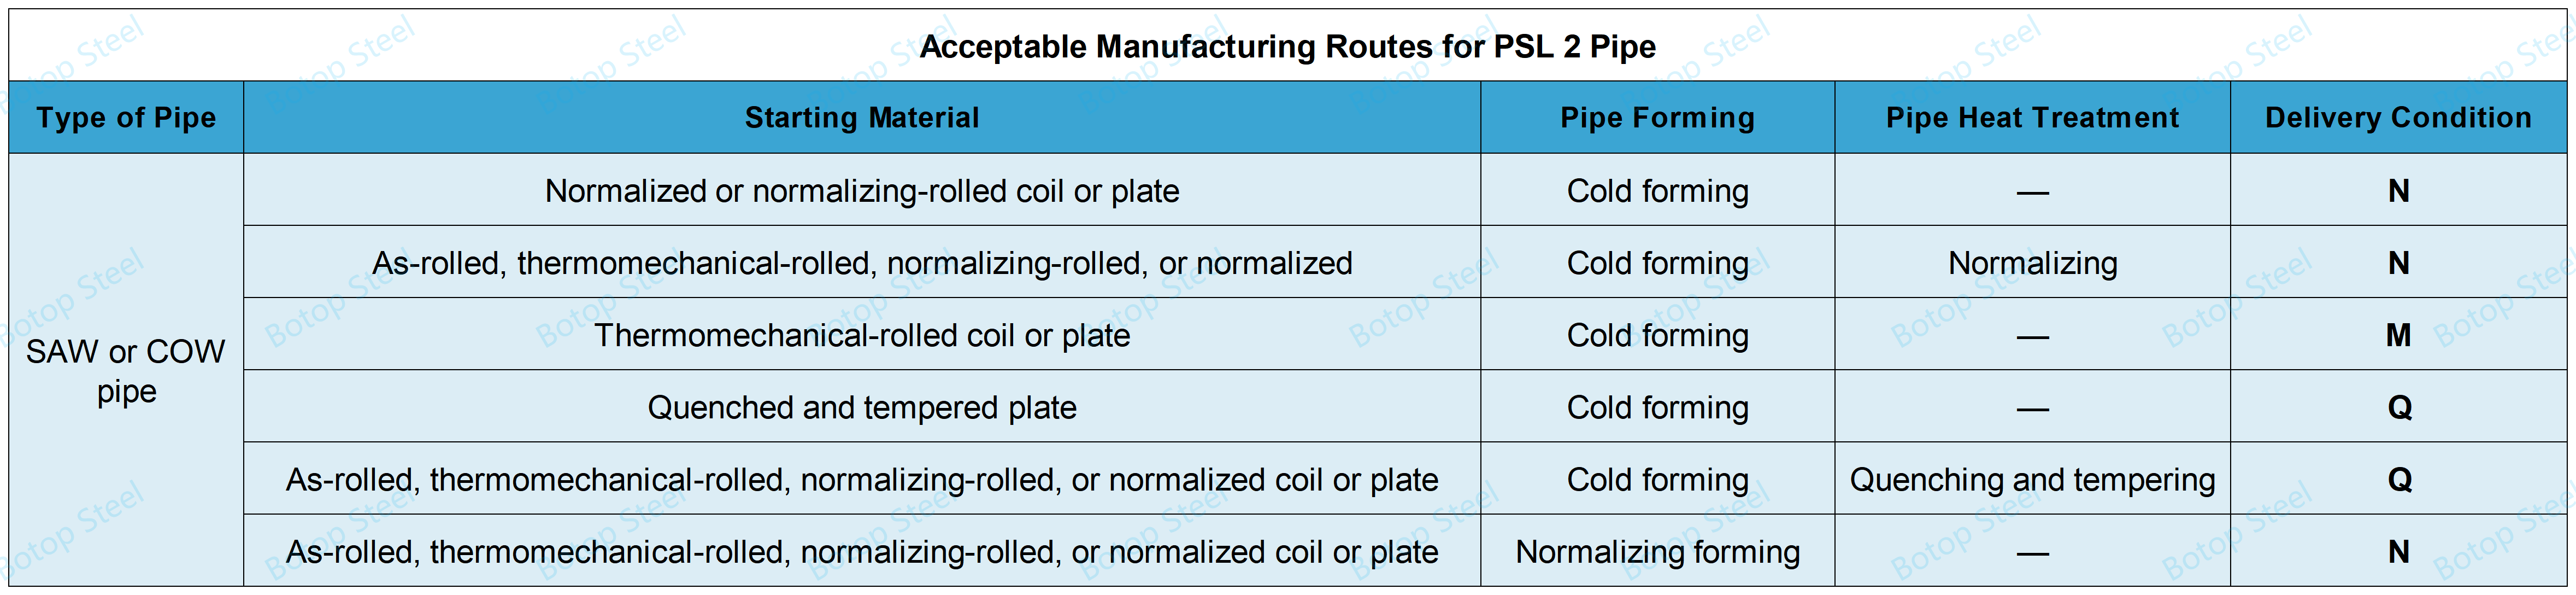
Processus de fabrication API 5L X65
X65les tuyaux peuvent être produits selon divers processus de fabrication pour s'adapter à un large éventail d'applications techniques.

SCIE(LSAW) est idéal pour la production de tubes de grand diamètre à paroi épaisse dépassant 660 mm, en particulier au niveau de prix où il offre un avantage de coût par rapport aux tubes sans soudure.
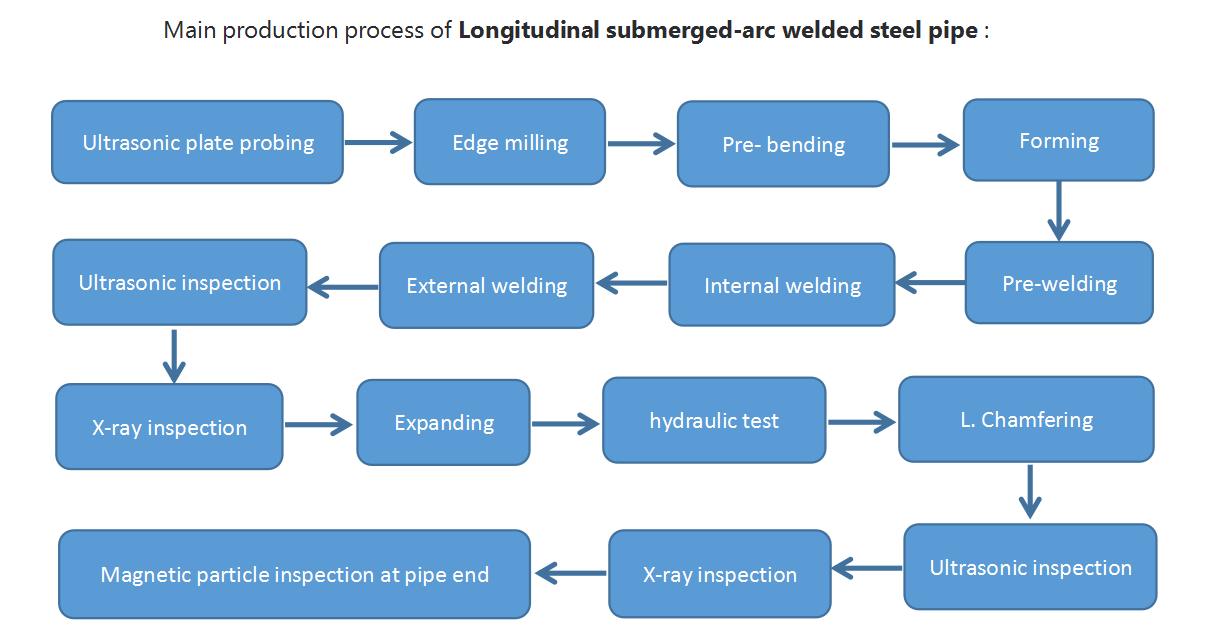
LSAWest aussi souvent appeléDSWen raison du processus de soudage double face utilisé dans le processus de soudage. Il est important de noter que DSAW fait référence à la technique de soudage et ne fait pas spécifiquement référence à la forme ou à la direction de la soudure. Il peut s'agir d'une couture droite ou d'une couture en spirale.
Types d'extrémité de tuyau pour API 5L X65
Extrémité du tuyau en acier PSL1 : extrémité bombée ou extrémité simple ;
Extrémité du tuyau en acier PSL2 : Extrémité simple ;
Pour extrémités de tuyaux lissesles exigences suivantes doivent être respectées :
Les faces d'extrémité des tuyaux à extrémité lisse t inférieurs ou égaux à 3,2 mm (0,125 po) doivent être de coupe carrée.
Les tubes à extrémité lisse avec t > 3,2 mm (0,125 in) doivent être biseautés pour le soudage. L'angle du biseau doit être de 30-35 degrés et la largeur de la face racine du biseau doit être de 0.8 - 2,4 mm (0.031 - 0. 093 pouces).
Composition chimique API 5L X65
La composition chimique des tuyaux en acier PSL1 et PSL2 t > 25,0 mm (0,984 in) doit être déterminée par accord.
Composition chimique pour le tuyau PSL 1 avec t Inférieur ou égal à 25,0 mm (0,984 po.)
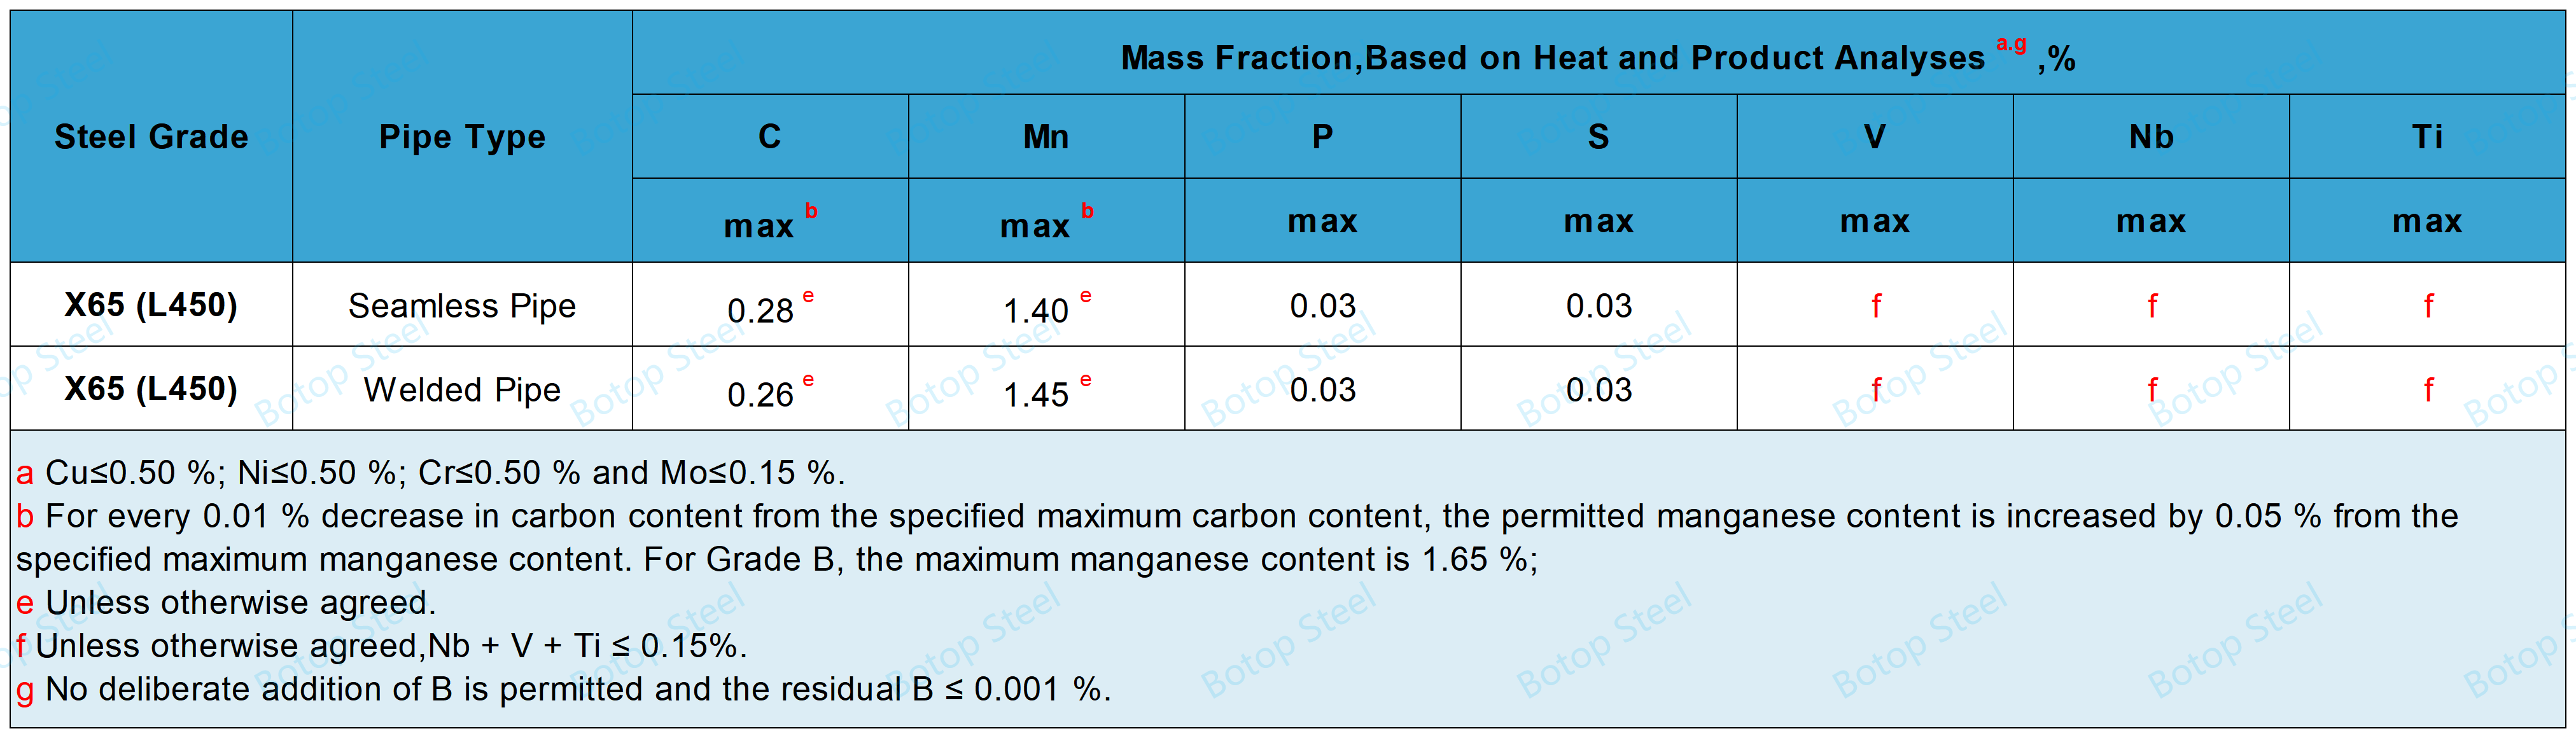
Composition chimique pour le tuyau PSL 2 avec t Inférieur ou égal à 25,0 mm (0,984 po.)
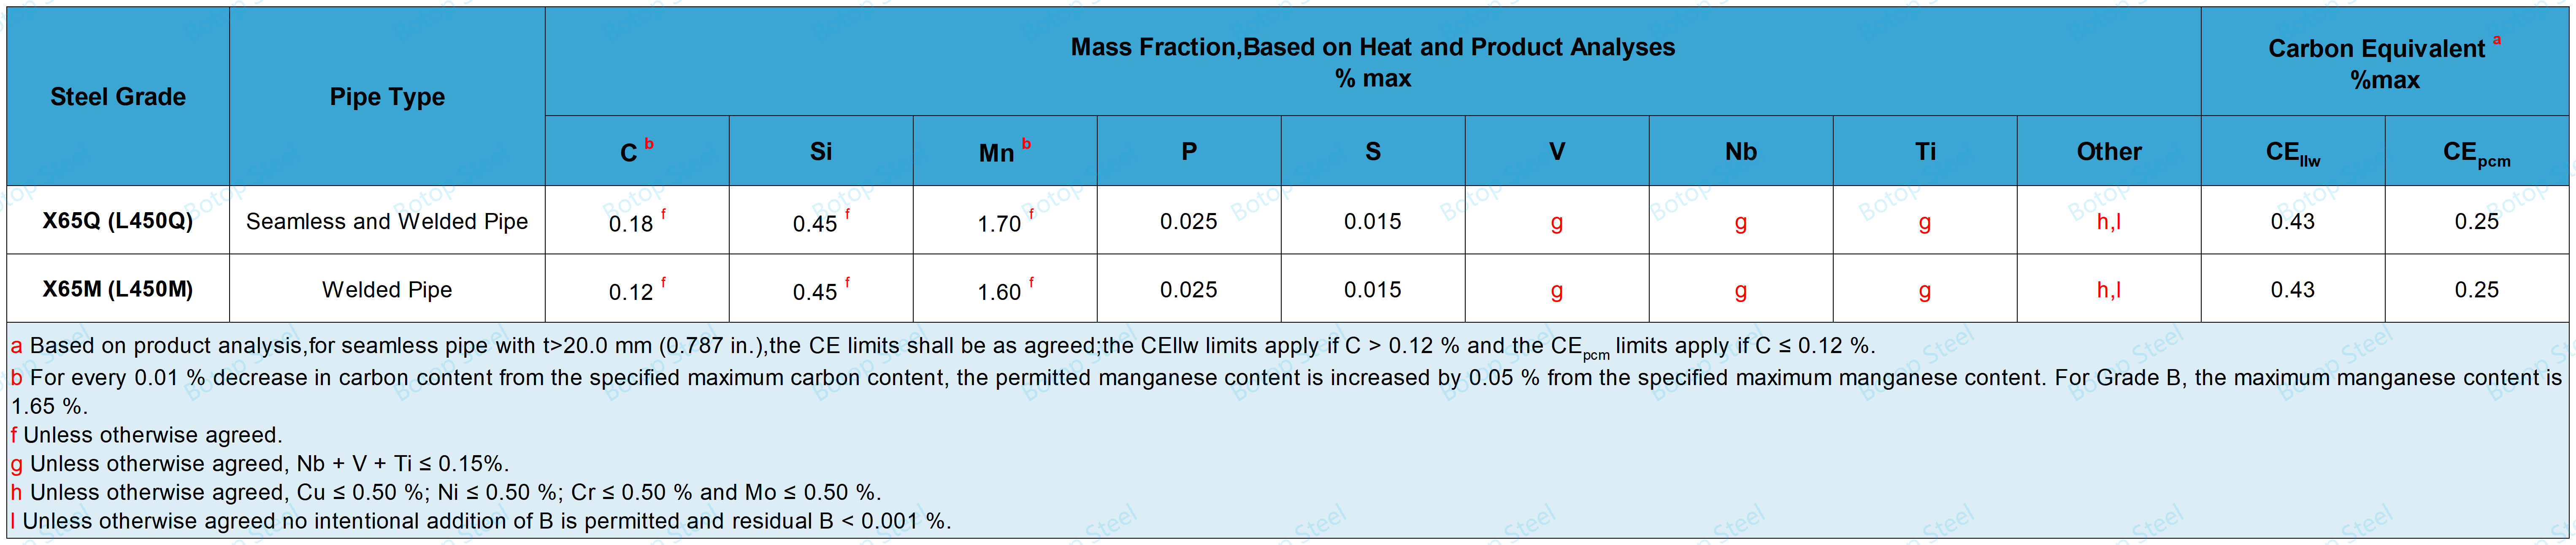
Pour les produits de tubes en acier PSL2 analysés avec unteneur en carbone inférieure ou égale à 0,12 %, l'équivalent carbone CEPCMpeut être calculé à l’aide de la formule suivante :
CEPCM= C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V /15 + 5B
Pour les produits de tubes en acier PSL2 analysés avec unteneur en carbone > 0,12 %, l'équivalent carbone CEllwpeut être calculé à l’aide de la formule ci-dessous :
CEllw= C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15
Propriétés mécaniques API 5L X65
Propriétés de traction
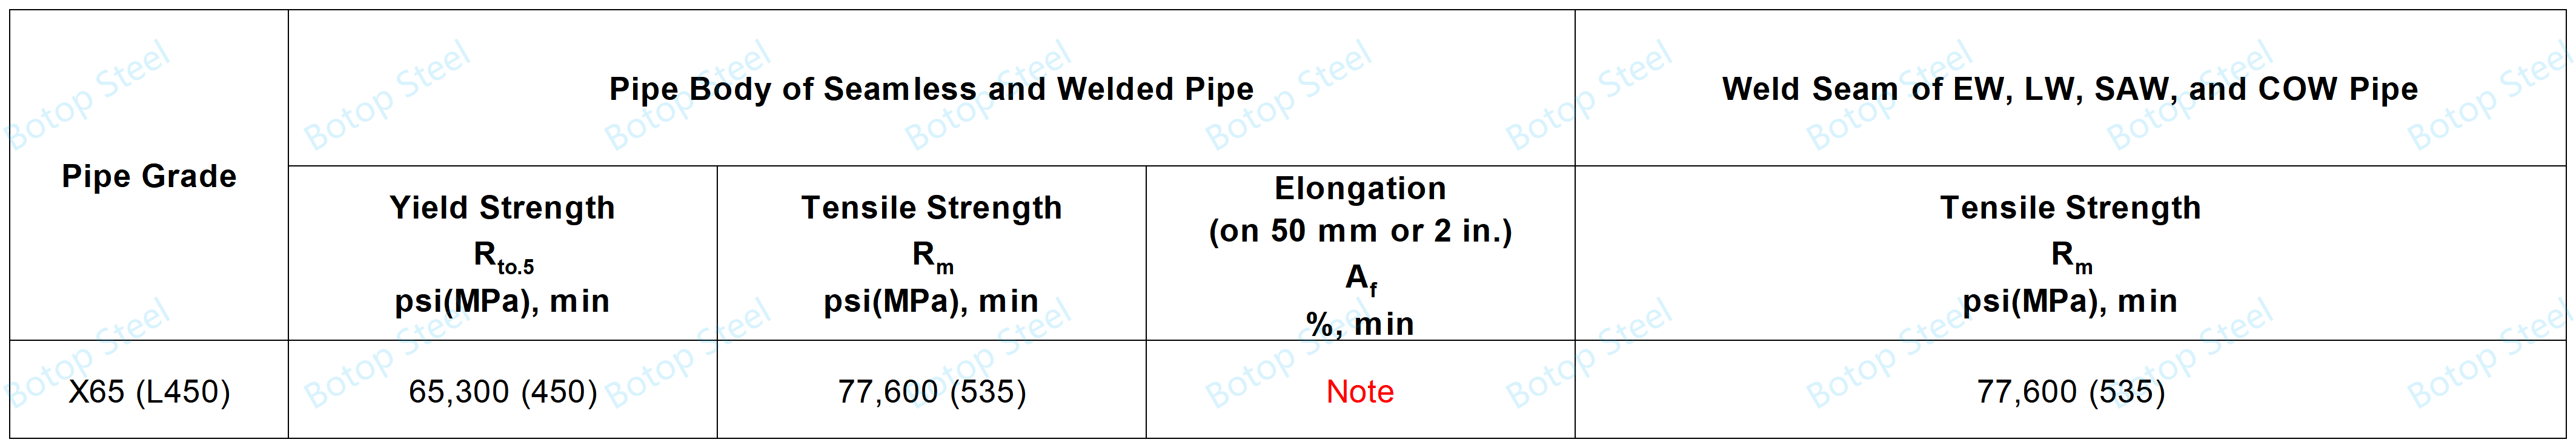
Les essais de traction permettent de déterminer les propriétés clés des matériaux X65, notammentlimite d'élasticité, résistance à la traction, etélongation.
Propriétés de traction PSL1 X65
Propriétés de traction PSL2 X65
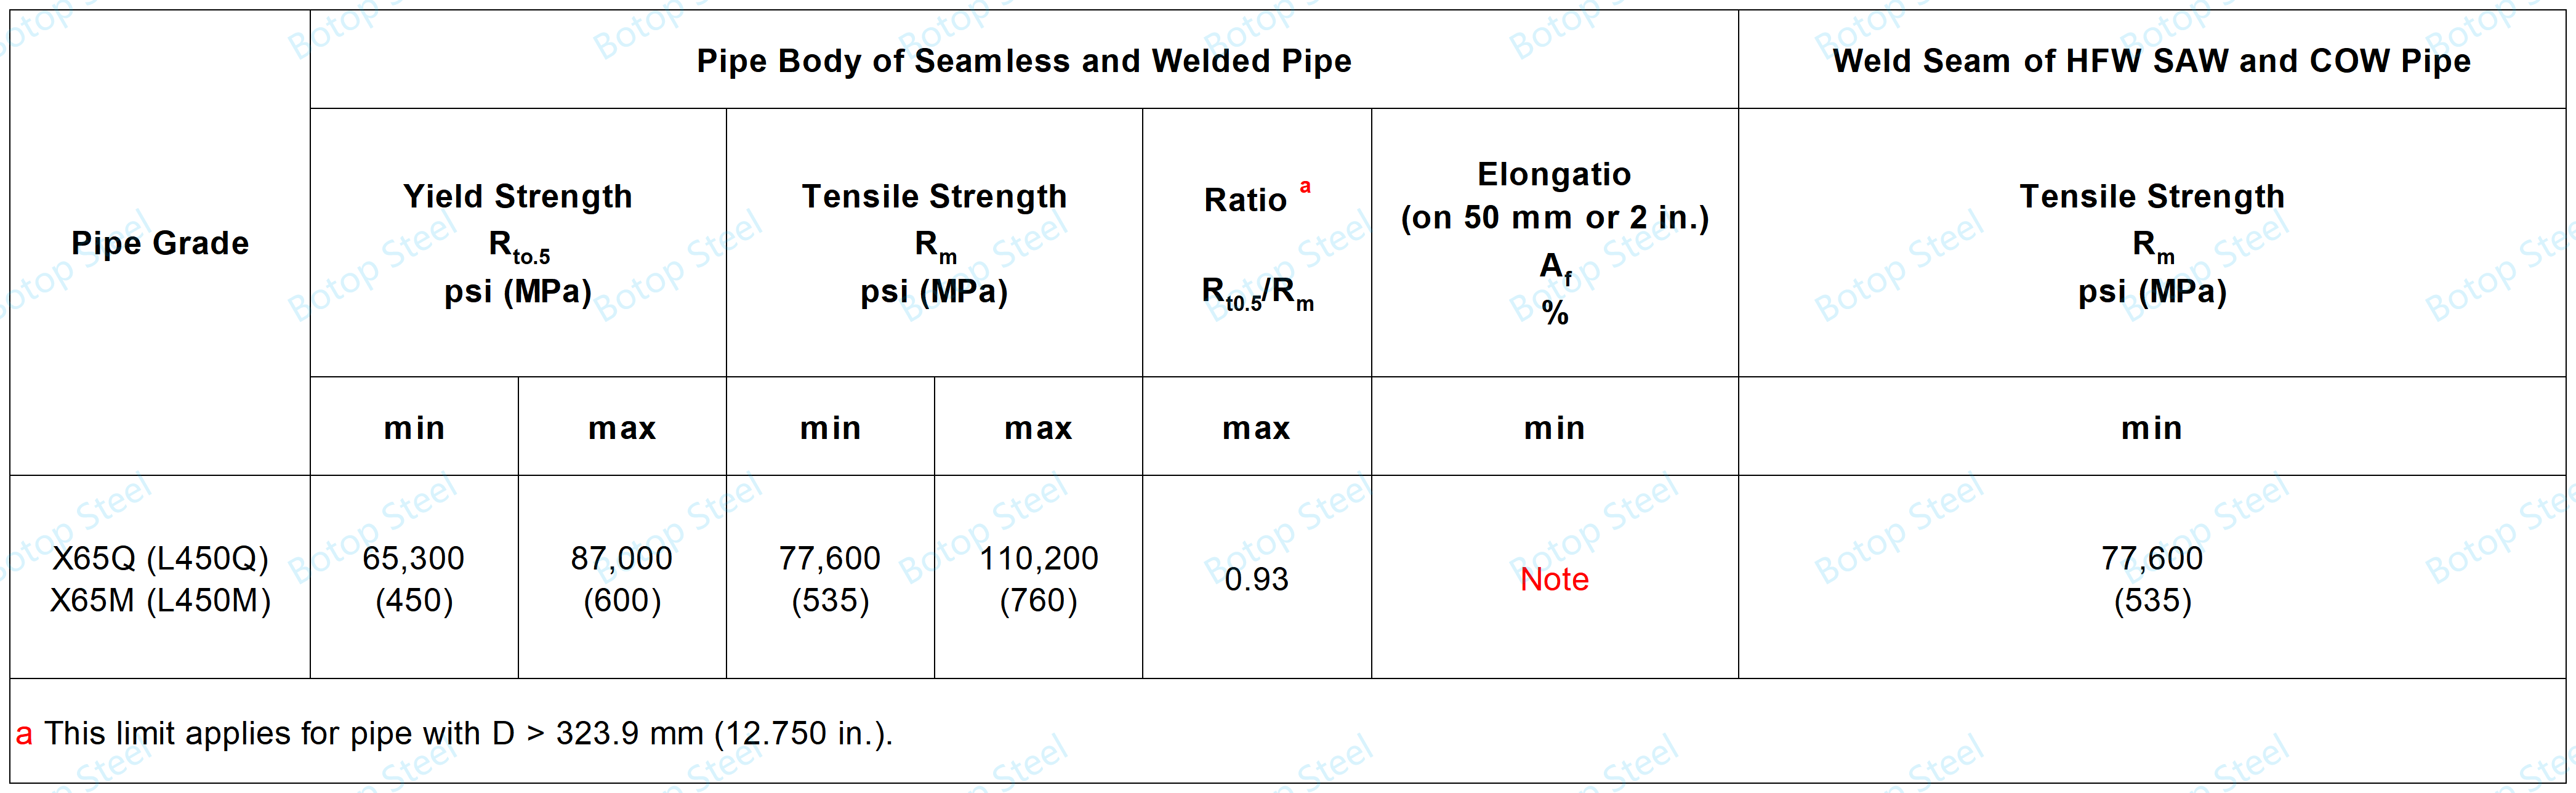
Remarque : Les exigences sont détaillées dans l'API 5L X52, qui peut être consultée si nécessaire.
Autres expériences mécaniques
Le programme de test suivant s'applique àTypes de tuyaux SAW. Pour les autres types de tuyaux, voir les tableaux 17 et 18 de l'API 5L.
Test de flexion du guide de soudure ;
Test de dureté des tuyaux soudés formés à froid ;
Macro-inspection du joint soudé ;
et uniquement pour les tubes en acier PSL2 : test d'impact CVN et test DWT.
Essai hydrostatique
Temps d'essai
Toutes les tailles de tubes en acier sans soudure et soudés avec D inférieur ou égal à 457 mm (18 po) :temps de test Supérieur ou égal à 5s;
Tuyau en acier soudé D > 457 mm (18 po) :temps de test Supérieur ou égal à 10s.
Fréquence expérimentale
Chaque tuyau en acier.
Pressions d'essai
La pression d'épreuve hydrostatique P d'untuyau en acier à extrémité lissepeut être calculé en utilisant la formule.
P=2St/D
Sest la contrainte du cerceau. la valeur est égale à la limite d'élasticité minimale spécifiée du tube en acier xa en pourcentage, en MPa (psi) ;
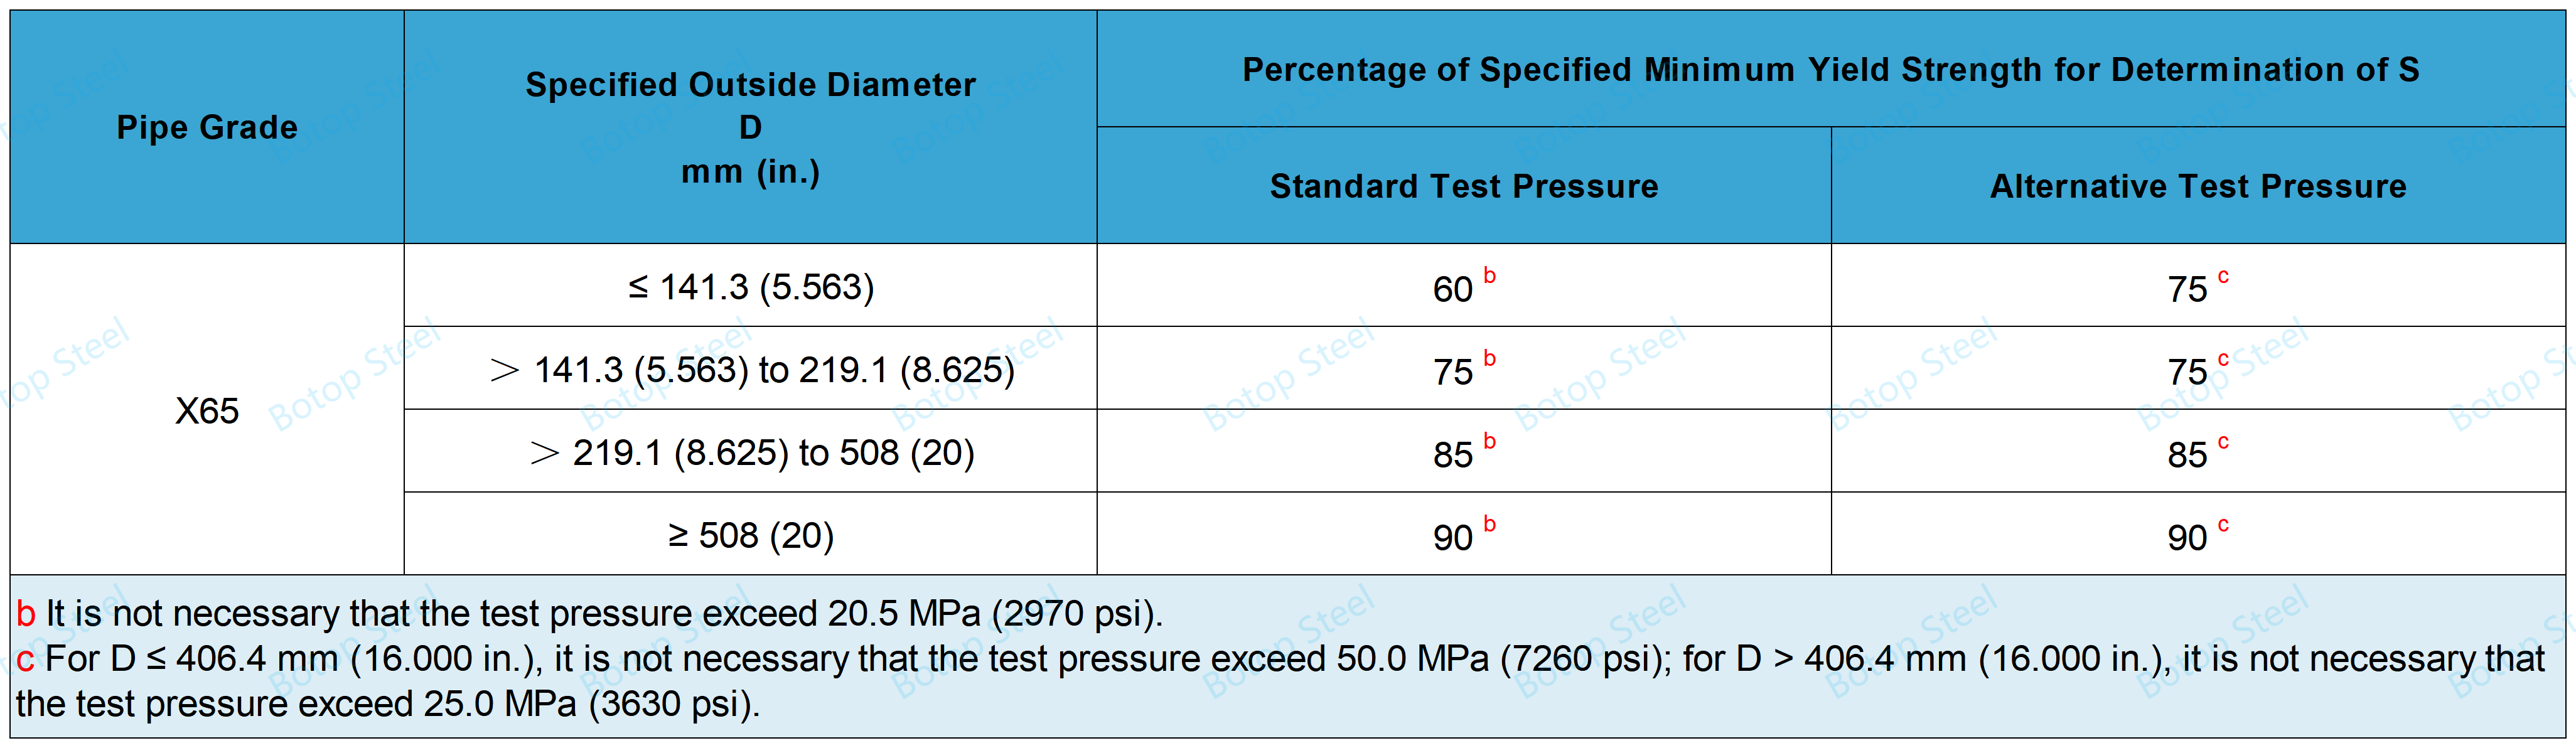
test l'épaisseur de paroi spécifiée, exprimée en millimètres (pouces) ;
Dest le diamètre extérieur spécifié, exprimé en millimètres (pouces).
Inspection non destructive
Pour tubes SAW, deux méthodes,Utah(test par ultrasons) ouRT(tests radiographiques), sont généralement utilisés.
ET(test électromagnétique) ne s’applique pas aux tubes SAW.
Les joints soudés sur les tuyaux soudés de qualités supérieures ou égales à L210/A et de diamètres supérieurs ou égaux à 60,3 mm (2,375 po) doivent être inspectés de manière non destructive pour vérifier leur épaisseur et leur longueur totales (100 %), comme spécifié.
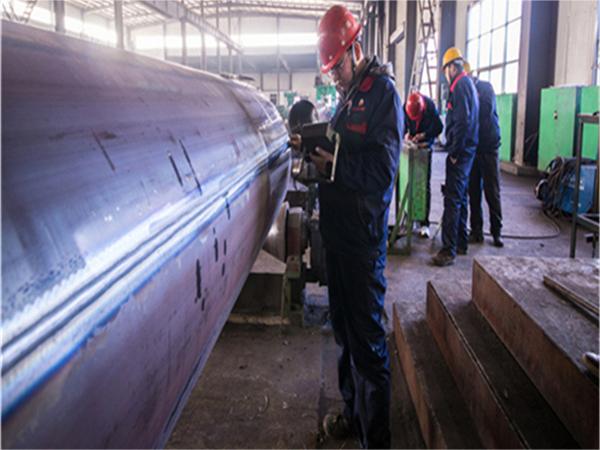
Contrôle non destructif UT
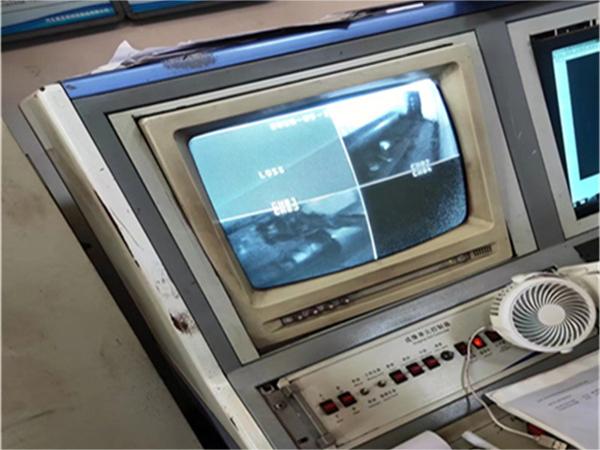
Contrôle non destructif RT
étiquette à chaud: Tuyaux soudés en acier L450, fabricants et fournisseurs de tuyaux soudés en acier Chine L450, tuyau soudé en spirale résistant à la chaleur, Fabricant de tuyaux en spirale soudé, flexion de tuyaux soudés en spirale, tuyau soudé en spirale de construction, assemblage de tuyaux soudés en spirale, tuyau soudé en spirale expédié
Une paire de
Tuyau soudé en acier L485Un article
Tuyau soudé en acier L415Vous pourriez aussi aimer


Envoyez demande