


EN 10219 Sections creuses structurelles
POIDS : 2-16 mm
NOQ : 3 tonnes
EN 10219 Description des sections creuses structurelles
Le tuyau structurel EN10219 est un tuyau soudé formé à froid selon la norme européenne à usage structurel. Il est disponible en différentes qualités, notamment S235JRH, S275J0H, S275J2H, S355J0H et S355J2H. Les tuyaux structurels EN10219 sont largement utilisés dans des secteurs tels que la construction, les machines, les transports, l'aviation et l'extraction pétrolière.
Spécifications des tuyaux en acier de construction EN10219
Norme :EN10219
Grade:S235JRH, S275J0H, S275J2H, S355J0H, S355J2H
Diamètre extérieur :20*20mm – 500*500mm
Épaisseur du mur:0.5-20mm
Longueur:0,1 – 18 m, à la demande du client
Modalités de paiement: T/T, L/C
EN 10219 Analyse chimique des tubes HS :
|
Nuance d'acier |
Type de désoxydation a |
% en masse, maximum | ||||||
|
Nom de l'acier |
Numéro d'acier |
C |
C |
Si |
Mn |
P |
S |
Nb |
|
S235JRH |
1.0039 |
FR |
0,17 |
- |
1,40 |
0,040 |
0,040 |
0.009 |
|
S275J0H |
1.0149 |
FR |
0,20 |
- |
1,50 |
0,035 |
0,035 |
0,009 |
|
S275J2H |
1.0138 |
FR |
0,20 |
- |
1,50 |
0,030 |
0,030 |
- |
|
S355J0H |
1.0547 |
FR |
0,22 |
0,55 |
1,60 |
0,035 |
0,035 |
0,009 |
|
S355J2H |
1.0576 |
FR |
0,22 |
0,55 |
1,60 |
0,030 |
0,030 |
- |
|
S355K2H |
1.0512 |
FR |
0,22 |
0,55 |
1,60 |
0,030 |
0,030 |
- |
|
un. La méthode de désoxydation est désignée comme suit : FF : acier entièrement calmé contenant des éléments liant l'azote en quantités suffisantes pour lier l'azote disponible (par exemple min. {{0}}, 020 % d'Al total ou 0,015 % d'Al soluble). b. La valeur maximale pour l'azote ne s'applique pas si la composition chimique présente une teneur totale minimale en Al de 0,020 % avec un rapport Al/N minimum de 2:1, ou si suffisamment d'autres éléments liant l'azote sont présents. Les éléments contraignants N doivent être consignés dans le document de contrôle. |
||||||||
EN10219 Sections creuses structurelles soudées

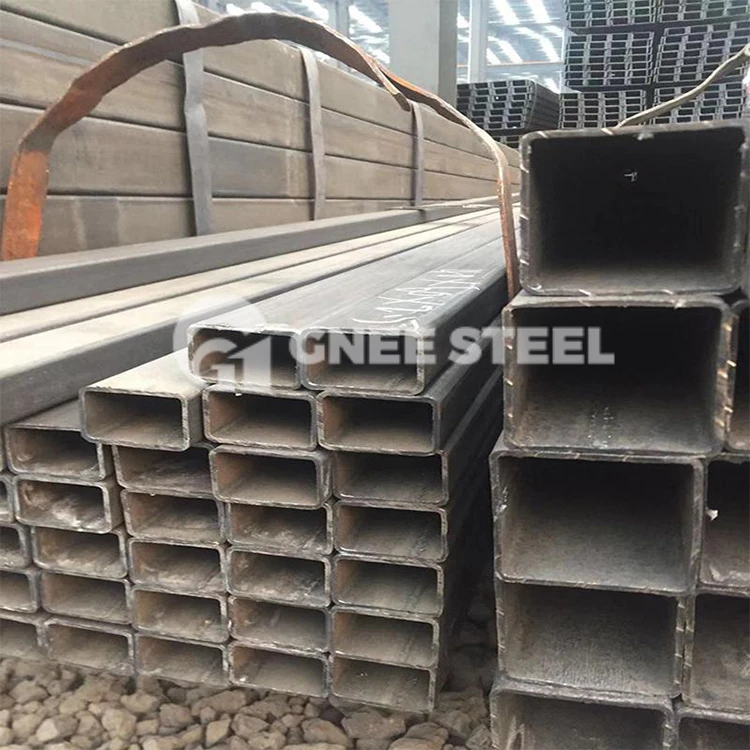
Défis liés à la production de tuyaux carrés et rectangulaires à paroi épaisse EN10219
Lors de la fabrication de tubes carrés et rectangulaires de grand diamètre et à parois épaisses, plusieurs difficultés peuvent être rencontrées :
Défauts de fuite d'acier
La couche de zinc se décolle
Bords épais
- Le premier défi est le défaut de fuite d’acier dans les tuyaux carrés et rectangulaires à parois épaisses. Pour réduire les coûts et augmenter la résistance de l’acier, des niveaux plus élevés de silicium sont souvent ajoutés à la base en acier. Cependant, un ajout excessif de silicium augmente la tension superficielle, réduit la capacité de mouillage de la plaque d'acier au zinc liquide et augmente le risque de fuite du placage. De plus, le silicium est sujet à l'oxydation, formant du SiO2, difficile à éliminer dans des conditions acides, conduisant à la formation de défauts de fuite d'acier dans les zones d'agrégation de SiO2.
Pour résoudre ce problème, un processus continu de production de tuyaux carrés et rectangulaires à parois épaisses utilisant des bandes d'acier laminées à chaud sans acide est adopté. La bande d'acier laminée à chaud entre dans le four de réduction sans décapage acide et est chauffée à une température de 650-750 degrés, avec le temps de maintien prolongé à 120-400 secondes. La fraction volumique du gaz protecteur H2 est augmentée jusqu'à dépasser 20 %. À ce stade, des fissures et des vides se forment dans la bande d’acier laminée à chaud en raison de l’expansion volumique de la calamine d’oxyde. H2 peut pénétrer par ces fissures et vides, transformant la calamine d’oxyde en une couche poreuse composée de Fe et FeO purs. Lors de la galvanisation à chaud, une couche d'alliage Fe-Al-Zn se forme à la surface, ce qui améliore l'adhérence du revêtement et élimine les défauts de fuite de l'acier.
- Le deuxième défi est la couche de zinc qui se décolle dans les tuyaux carrés à parois épaisses. Dans le four sans oxygène, les fluctuations de pression et l'apparition d'atmosphères oxydantes dues au faible pouvoir calorifique du gaz peuvent conduire au décollement de la couche de zinc. Les mesures prises pour résoudre ce problème comprennent la sélection de buses de brûleur à gaz offrant d'excellentes performances de combustion pour maintenir la pression de l'air et du gaz dans des plages spécifiées, garantissant que les fluctuations du pouvoir calorifique du gaz sont inférieures à ± 5 % et maintenant la température du four au-dessus de 1 000 degrés dans la section de chauffage à flamme visible. au-dessus de 800 degrés dans la section de préchauffage de la buse du brûleur et en dessous de 650 degrés dans la section du four sans oxygène.
- Le troisième défi concerne les bords épais. En raison des spécifications épaisses des tôles laminées à chaud et de la faible vitesse de défilement des bandes d'acier, lorsque la couche de zinc sur les bords de la bande d'acier à tube carré à paroi épaisse est plus épaisse que celle du milieu, des défauts de bord épais se produisent. Ce défaut est particulièrement préjudiciable aux bobines d'acier car les bords plus épais entraînent un diamètre plus grand au bord après le bobinage qu'au milieu. Cette différence de diamètre crée des contraintes de traction au niveau des bords, conduisant à un allongement des bords et à la formation de défauts de bord d'onde.
étiquette à chaud: en 10219 profilés creux structurels, Chine en 10219 fabricants et fournisseurs de profilés creux structurels, Entretien des tuyaux soudés, tuyau soudé pour les installations ferroviaires, Remplacement du tuyau soudé, tuyau soudé de grand diamètre, tuyau soudé pour les installations d'irrigation, tuyau soudé avec finition anti-allergique
Une paire de
Tuyau LSAW DIN 17100 St37-2Un article
EN 10219 S355J2H Section creuse carréeVous pourriez aussi aimer


Envoyez demande