


ASTMA106-Spécification standard pour les tuyaux en acier au carbone sans soudure pour un service-à haute température
Le tuyau ASTM A106 est toujours produit par la méthode sans soudure et peut être plié, enroulé et bridé.
Tailles
1" – 26" en fonction du rapport OD/mur
Tuyaux sans soudure ASTM A106(également connus sous le nom de tuyaux ASME SA106) sont couramment utilisés dans la construction de raffineries de pétrole et de gaz, de centrales électriques, d'usines pétrochimiques, de chaudières et de navires. Ces canalisations doivent transporter des fluides et des gaz à des températures et des pressions plus élevées. Les tuyaux ASTM A106 comprennent trois qualités : A106 de qualité A, A106 de qualité B et A106 de qualité C. Parmi elles, la qualité A a des exigences de résistance relativement inférieures ; le grade B est largement utilisé et présente un meilleur équilibre global des performances ; le grade C a des normes plus élevées en matière de résistance et de ténacité et peut faire face à des scénarios plus stricts de haute -température et de haute-pression.
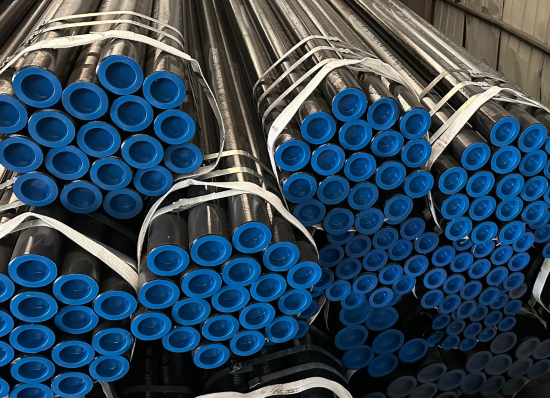
À propos de la norme ASTM A106, catégorie B :
Les tuyaux ASTM A106 Grade B (également connus sous le nom de tuyaux ASME SA106 GR.B) sont utilisés dans les centrales électriques, les chaudières, les usines pétrochimiques, les raffineries de pétrole et de gaz et les navires où la tuyauterie doit transporter des liquides et des gaz chauds ou froids sous des pressions et des températures élevées. A106GR. Tuyaux sans soudure en acier au carbone B, A106 Gr BTuyau SCH 40, Les fournisseurs de tuyaux ASTM A106 de qualité B sont disponibles en différents poids, tailles et qualités noires et galvanisées, sans soudure et soudées électriquement. Les tailles de tuyaux ASTM A106 Grade B inférieures à 2" sont normalement livrées sous forme de produit étiré à froid. 2" et plus sont généralement finies à chaud.
À propos de la norme ASTM A106 catégorie C :
Le tuyau ASTM A106 Grade C (également connu sous le nom de tuyaux ASME SA106 GR.C) est un tuyau en acier au carbone-manganèse pour les chaudières et les surchauffeurs à haute-température de grand diamètre-. Sa composition chimique est simple et similaire à celle de l'acier au carbone 20G, mais sa teneur en carbone et en manganèse est plus élevée, de sorte que sa limite d'élasticité est d'environ 12 % supérieure à celle de 20G, et sa plasticité et sa ténacité ne sont pas mauvaises. L'acier a un processus de production simple et une bonne ouvrabilité à froid et à chaud. Son utilisation pour remplacer les collecteurs 20G (économiseur, mur d'eau, surchauffeur à basse température et collecteur de réchauffeur) peut réduire l'épaisseur de la paroi d'environ 10 %, ce qui peut réduire les coûts de matériaux, réduire la charge de travail de soudage et améliorer les collecteurs. La différence de contrainte au démarrage-.
Propriétés mécaniques de l'ASTM A106 :
|
ASTMA106 |
Catégorie A |
Catégorie B |
Catégorie C |
|
Résistance à la traction (MPa) |
Supérieur ou égal à 330 |
Supérieur ou égal à 415 |
Supérieur ou égal à 485 |
|
Limite d'élasticité (Mpa) |
Supérieur ou égal à 205 |
Supérieur ou égal à 240 |
Supérieur ou égal à 275 |
| Allongement (%) | Supérieur ou égal à 35 | Supérieur ou égal à 30 | Supérieur ou égal à 30 |
Principales différences :
Le grade C a la résistance la plus élevée (limite d'élasticité supérieure ou égale à 275 MPa) et convient aux environnements à pression extrêmement élevée-, tels que les tuyaux de chaudière supercritiques.
Le grade B est le plus couramment utilisé (limite d'élasticité supérieure ou égale à 240 MPa), adapté aux scénarios de moyenne et haute-pression tels que les raffineries et les centrales électriques.
Le grade A présente la résistance la plus faible et convient aux utilisations industrielles générales telles que le transport de vapeur et d'eau à basse pression.
Composition chimiquede la norme ASTM A106 :
| Élément | Catégorie A | Catégorie B | Catégorie C |
| Carbone max. % | 0.25 | 0.30 | 0.35 |
| Manganèse % | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| % maximum de phosphore | 0.035 | 0.035 | 0.035 |
| % maximum de soufre | 0.035 | 0.035 | 0.035 |
| Silicium, % minimum | 0.10 | 0.10 | 0.10 |
Caractéristiques de la composition chimique :
Élément carbone (C) : la teneur en carbone du grade A ne dépasse pas 0,25 %, la teneur en carbone du grade B est de 0,25 à 0,30 % et la teneur en carbone du grade C est de 0,30 à 0,35 %. Le carbone est un facteur clé affectant la résistance. L'augmentation progressive de la teneur correspond à une augmentation progressive de la résistance, mais une teneur en carbone trop élevée augmentera également la tendance au durcissement et affectera la ténacité, de sorte que la teneur en carbone de chaque qualité a une plage stricte.
Manganèse (Mn) : La teneur en manganèse est d'environ 0,29 à 1,06 % dans les trois qualités. Le manganèse peut raffiner les grains, renforcer la ferrite, fournir une résistance supplémentaire à la traction et à la compression pour les tuyaux en acier et contribuer à améliorer les propriétés mécaniques globales.
Silicium (Si) : La teneur en silicium est maintenue à environ 0,10 %. Il joue principalement un rôle désoxydant, purifie l'acier en fusion, garantit indirectement la qualité de l'acier et rend la structure interne plus uniforme.
Contrôle des impuretés : La teneur en éléments d'impuretés de phosphore et de soufre est strictement limitée, ne dépassant pas 0,035 %. Le but de limiter les impuretés est d’éviter les inclusions, qui affaibliraient les performances de force des tubes en acier et réduiraient leur fiabilité.
Comparaison de scénarios d'application typiques :
A106 GR.A : Couramment utilisé dans les domaines du transport de fluides à basse-pression et de la structure des bâtiments, tels que les pipelines industriels généraux et les systèmes à vapeur à basse-pression.
A106 GR.B : Couramment utilisé dans les domaines de la pétrochimie, de l'énergie électrique et des chaudières, tels que les pipelines de raffineries, les conduites de vapeur de centrales électriques et les conduites de chaudières à haute pression-.
A106 GR.C : Couramment utilisé dans les systèmes à ultra-haute pression et haute température et dans les domaines de l'énergie nucléaire, tels que les centrales électriques supercritiques, l'extraction de pétrole et de gaz en haute mer-et les pipelines auxiliaires des centrales nucléaires.
Principales différences :
Le grade B est le plus largement utilisé, couvrant plus de 90 % des besoins en pipelines à haute-température et haute-pression, tels que les unités de craquage dans les raffineries.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22,1MPa).
Le grade A est moins coûteux et convient aux systèmes à basse pression non-critiques-.
Comment choisir la bonne note ?
Température inférieure ou égale à 450 degrés, pression inférieure ou égale à 5MPa → Grade A (économique)
Température inférieure ou égale à 650 degrés, pression inférieure ou égale à 15 MPa → Grade B (le plus couramment utilisé)
Température Inférieure ou égale à 700 degrés, conditions d'ultra-pression → Grade C (besoins particuliers)
Comparaison du tuyau A106 avec d'autres normes :
ASTM A53 : pipeline à usage général à basse-pression-, soudable, à faible résistance, ne convient pas aux températures élevées.
API 5L : oléoducs et gazoducs longue distance-, axés sur la résistance à la pression et à la corrosion, sans mettre l'accent sur les performances à haute température.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 degrés.
Processus de fabrication :
Les tuyaux en acier sans soudure ASTM A106 peuvent être fabriqués par deux procédés : l'étirage à froid et le laminage à chaud. Les deux processus diffèrent par le processus de production, la précision, la qualité de surface, la taille minimale, les propriétés mécaniques, la structure organisationnelle, etc. Par exemple, la précision et la qualité de surface des tubes étirés à froid sont généralement supérieures à celles des tubes laminés à chaud, mais la taille minimale est plus grande et les propriétés mécaniques et la structure organisationnelle sont légèrement différentes. Le processus de laminage à chaud est plus adapté à la production à grande échelle-.
① Principaux processus de production de tubes en acier-sans soudure laminés à chaud :
Préparation et inspection des ébauches de tuyaux → chauffage des ébauches de tuyaux → perforation → laminage de tuyaux → réchauffage de tuyaux en acier → dimensionnement (réduction) du diamètre → traitement thermique → redressage de tuyaux finis → finition → inspection (non-destructive, physique et chimique, inspection au banc) → stockage
② Principaux processus de production de tubes en acier sans soudure-laminés à froid (étirés) :
Préparation du flan → décapage et lubrification → laminage à froid (étirage) → traitement thermique → redressage → finition → inspection
Il existe deux méthodes de traitement à froid : l'une est la méthode d'étirage à froid, qui consiste à tirer le tuyau en acier à travers la matrice d'étirage du tuyau pour rendre le tuyau en acier progressivement plus fin et allongé ; l'autre méthode est la méthode de laminage à froid, qui est une méthode d'application du laminoir à chaud inventé par les frères Monnesmann au traitement à froid. Le traitement à froid des tubes en acier sans soudure peut améliorer la précision dimensionnelle et la finition du traitement des tubes en acier, améliorer les propriétés mécaniques des matériaux, etc.
Les tubes en acier sans soudure ASTM A106 sont largement utilisés dans diverses industries, notamment le pétrole, la chimie, les chaudières, les centrales électriques, les navires, la fabrication de machines, l'automobile, l'aviation, l'aérospatiale, l'énergie, la géologie, la construction et l'industrie militaire. Ces industries ont des exigences différentes en matière de tubes en acier, mais les tubes en acier sans soudure ASTM A106, en tant que matériau universel, peuvent répondre aux besoins fondamentaux de la plupart des industries.
Processus:
L'acier doit être de l'acier calmé, le processus de fusion primaire étant un-foyer ouvert,-oxygène ou un four électrique-, éventuellement combiné avec un dégazage ou un affinage séparé. Si une fusion secondaire, par refusion sous laitier électrique ou par refusion à l'arc sous vide-est ensuite utilisée, la chaleur doit être définie comme l'ensemble des lingots refondus à partir d'une seule chaleur primaire.
L'acier coulé en lingots ou en torons est autorisé. Lorsque des aciers de différentes nuances sont coulés séquentiellement, l'identification du matériau de transition résultant est requise. Le producteur doit éliminer les matériaux de transition par toute procédure établie qui sépare positivement les qualités.
Traitement thermique :
Il n'est pas nécessaire que les tuyaux finis à chaud - soient traités thermiquement. Lorsque les tuyaux finis à chaud sont traités thermiquement, ils doivent être traités thermiquement à une température de 1 200 degrés F (650 degrés) ou plus.
Les tuyaux étirés à froid doivent être traités thermiquement après le dernier passage d'étirage à froid à une température de 1 200 degrés F (650 degrés) ou plus.
Exigences de pliage :
Pour les tuyaux NPS2 (DN50) et inférieurs, une longueur suffisante de tuyau doit être pliée à froid à 90 degrés autour d'un mandrin cylindrique dont le diamètre est douze fois le diamètre extérieur (comme indiqué dans ASME B 36.10M) du tuyau, sans développer de fissures. Wehn a commandé un enroulement serré, le tuyau doit être plié à froid à 180 degrés autour d'un mandrin cylindrique. dont le diamètre est huit fois supérieur au diamètre extérieur (comme indiqué dans ASME B 36.10M) du tuyau, sans rupture.
Essai hydrostatique :
Chaque longueur de tuyau doit être soumise à l'essai hydrostatique sans fuite à travers la paroi du tuyau.
Comme alternative à l'essai hydrostatique, au choix du fabricant ou lorsque cela est spécifié dans le bon de commande, il doit être permis que le corps entier de chaque tuyau soit testé avec un essai électrique non destructif.
Lorsque l'essai hydrostatique et l'essai électrique non destructif sont omis et que les longueurs sont marquées des lettres « NH », la certification, le cas échéant, doit clairement indiquer « Non testé hydrostatiquement », et les lettres « NH » doivent être ajoutées au numéro de spécification du produit et à la qualité du matériau indiqué sur la certification.
Test électrique non-destructif :
Comme alternative à l'essai hydrostatique, au choix du fabricant ou lorsque cela est spécifié dans le bon de commande comme alternative ou complément à l'essai hydrostatique, le corps entier de chaque tuyau doit être testé avec un essai électrique non destructif. Dans de tels cas. le marquage de chaque longueur de tuyau ainsi fourni doit inclure les lettres « NDE ». Le but de cet essai électrique non destructif est de rejeter les tuyaux présentant des imperfections et de produire des signaux d'essai égaux ou supérieurs à ceux produits par la norme d'étalonnage applicable.
Lorsque l'essai électrique non destructif est effectué, les longueurs doivent être marquées des lettres "NDE". La certification, le cas échéant, devra indiquer « Test électrique non destructif » et indiquer lequel des tests a été appliqué. De plus, les lettres « NDE » doivent être annexées au numéro de spécification du produit et à la qualité du matériau indiqué sur la certification.
Le test ultrasonique mentionné dans cette description est capable de détecter la présence et l'emplacement d'imperfections significatives orientées longitudinalement ou circonférentiellement : cependant, des imperfections orientées différemment. Les tests par ultrasons ne sont pas nécessairement capables de détecter des imperfections courtes et profondes.
L'examen par courants de Foucault mentionné dans cette description a la capacité de détecter des imperfections significatives, en particulier du type brusque et court.
L'examen de fuite de flux mentionné dans cette description est capable de détecter la présence et l'emplacement d'imperfections significatives orientées longitudinalement ou transversalement. Cependant, différentes techniques doivent être utilisées pour la détection de telles imperfections orientées différemment.


