


Espèces
Tuyau en acier sans soudure au carbone (tuyau CS SMLS), tuyau en acier sans soudure (tuyau SMLS)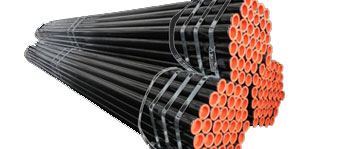
Tuyau sans soudure noir, tuyau sans soudure GI, tuyau sans soudure MS, tuyau sans soudure en acier allié
Tailles :
Diamètre maximum : 36" (914,4 mm) Diamètre minimum : 1/2" (21,3 mm)
Épaisseur maximale : 60 mm Épaisseur minimale : 2,11 mm
SCH : SCH10, SCH20, STD, SCH40, SCH60, XS, SCH80, SCH100, SCH120, SCH160, XXS
Utilisations :
| Conduite d'eau glacée | Tuyau vapeur/condensat | Tuyau d'échangeur de chaleur | Tuyauterie marine/offshore | Tuyau de dragage | Tuyau industriel |
| Conduite de pétrole et de gaz | Tuyau de lutte contre l'incendie | Tuyau de construction/structure | Tuyau d'irrigation | Tuyau de vidange/égout | Tube de chaudière |
Revêtement
| Revêtement 3PE | Revêtement 3PP | Revêtement FBE | Revêtement époxy | Peinture spéciale |
Standardde tuyaux en acier sans soudure au carbone
| ASTM A53 Gr.B | Tubes en acier recouverts de zinc noir et-trempé à chaud-, soudés et sans soudure |
| ASTM A106 Gr.B | Acier au carbone sans soudure pour service à haute température |
| ASTM SA179 | Tubes d'échangeur de chaleur et de condenseur en acier-étiré à froid à faible-sans soudure |
| ASTM SA192 | Tubes de chaudière sans soudure en acier au carbone pour haute pression |
| ASTM SA210 | Tubes de chaudière et de surchauffeur en carbone sans soudure Medium- |
| ASTMA213 | Tubes de chaudière, de surchauffeur et d'échangeur de chaleur-en acier allié sans soudure |
| ASTM A333 GR.6 | tuyaux en acier au carbone et alliés sans soudure et soudés destinés à être utilisés à basses températures. |
| ASTMA335 P9,P11,T22,T91 | Tuyaux en acier-en alliage ferritique sans soudure pour service à haute-température |
| ASTMA336 | Pièces forgées en acier allié pour pièces sous pression et à haute-température |
| ASTM SA519 4140/4130 | Carbone sans soudure pour tubes mécaniques |
| Spécification API 5CT J55/K55/N80/L80/P110/K55 | Tuyau en acier sans soudure pour boîtier |
| Spécification API 5LPSL1/PSL2 Gr.b, X42/46/52/56/65/70 | Tuyau en acier sans soudure pour tube de canalisation |
| DIN 17175 | Tube en acier sans soudure pour température élevée |
| DIN 2391 | Tuyau de prévision sans soudure étiré à froid |
| DIN 1629 | Tubes circulaires sans soudure en acier non allié soumis à des exigences particulières |
Composants chimiques et propriétés mécaniques
| Standard | Grade | Composants chimiques (%) | Propriétés mécaniques | ||||||
| ASTMA53 | C | Si | Mn | P | S | Résistance à la traction (Mpa) | Résistance au rendement (Mpa) | ||
| A | Inférieur ou égal à 0,25 | - | Inférieur ou égal à 0,95 | Inférieur ou égal à 0,05 | Inférieur ou égal à 0,06 | Supérieur ou égal à 330 | Supérieur ou égal à 205 | ||
| B | Inférieur ou égal à 0,30 | - | Inférieur ou égal à 1,2 | Inférieur ou égal à 0,05 | Inférieur ou égal à 0,06 | Supérieur ou égal à 415 | Supérieur ou égal à 240 | ||
| ASTMA106 | A | Inférieur ou égal à 0,30 | Supérieur ou égal à 0,10 | 0.29-1.06 | Inférieur ou égal à 0,035 | Inférieur ou égal à 0,035 | Supérieur ou égal à 415 | Supérieur ou égal à 240 | |
| B | Inférieur ou égal à 0,35 | Supérieur ou égal à 0,10 | 0.29-1.06 | Inférieur ou égal à 0,035 | Inférieur ou égal à 0,035 | Supérieur ou égal à 485 | Supérieur ou égal à 275 | ||
| ASTM SA179 | A179 | 0.06-0.18 | - | 0.27-0.63 | Inférieur ou égal à 0,035 | Inférieur ou égal à 0,035 | Supérieur ou égal à 325 | Supérieur ou égal à 180 | |
| ASTM SA192 | A192 | 0.06-0.18 | Inférieur ou égal à 0,25 | 0.27-0.63 | Inférieur ou égal à 0,035 | Inférieur ou égal à 0,035 | Supérieur ou égal à 325 | Supérieur ou égal à 180 | |
| API 5L PSL1 | A | 0.22 | - | 0.90 | 0.030 | 0.030 | Supérieur ou égal à 331 | Supérieur ou égal à 207 | |
| B | 0.28 | - | 1.20 | 0.030 | 0.030 | Supérieur ou égal à 414 | Supérieur ou égal à 241 | ||
| X42 | 0.28 | - | 1.30 | 0.030 | 0.030 | Supérieur ou égal à 414 | Supérieur ou égal à 290 | ||
| X46 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 434 | Supérieur ou égal à 317 | ||
| X52 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 455 | Supérieur ou égal à 359 | ||
| X56 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 490 | Supérieur ou égal à 386 | ||
| X60 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 517 | Supérieur ou égal à 448 | ||
| X65 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 531 | Supérieur ou égal à 448 | ||
| X70 | 0.28 | - | 1.40 | 0.030 | 0.030 | Supérieur ou égal à 565 | Supérieur ou égal à 483 | ||
| API 5L PSL2 | B | 0.24 | - | 1.20 | 0.025 | 0.015 | Supérieur ou égal à 414 | Supérieur ou égal à 241 | |
| X42 | 0.24 | - | 1.30 | 0.025 | 0.015 | Supérieur ou égal à 414 | Supérieur ou égal à 290 | ||
| X46 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 434 | Supérieur ou égal à 317 | ||
| X52 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 455 | Supérieur ou égal à 359 | ||
| X56 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 490 | Supérieur ou égal à 386 | ||
| X60 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 517 | Supérieur ou égal à 414 | ||
| X65 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 531 | Supérieur ou égal à 448 | ||
| X70 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 565 | Supérieur ou égal à 483 | ||
| X80 | 0.24 | - | 1.40 | 0.025 | 0.015 | Supérieur ou égal à 621 | Supérieur ou égal à 552 | ||
Classement de tuyaux en acier sans soudure au carbone
| Espèces | Application |
| Objectifs de la structure | Structure générale et mécanique |
| Services liquides | Transport de pétrole, de gaz et d'autres fluides |
| Tube de chaudière basse et moyenne pression | Fabrication de vapeur et de chaudières |
| Service de pilier hydraulique | Support hydraulique |
| Carter d'arbre semi-automatique | Carter d'arbre-pour semi-auto |
| Tuyau de canalisation | Transport de pétrole et de gaz |
| Tubes et boîtiers | Transport de pétrole et de gaz |
| Tiges de forage | Forage de puits |
| Tuyau de forage géologique | Forage géologique |
| Tubes de four, tubes d'échangeurs de chaleur | Tubes de four, échangeurs de chaleur |
Tolérancesde tuyaux en acier sans soudure au carbone
| Types de tuyaux | Tailles de tuyaux (mm) | Tolérances |
| Laminé à chaud | DO<50 | ±0,50 mm |
| OD Supérieure ou égale à 50 | ±1% | |
| POIDS<4 | ±12.5% | |
| POIDS 4-20 | +15%, -12.5% | |
| WT>20 | ±12.5% | |
| Étiré à froid | DO 6-10 | ±0,20 mm |
| DO 10-30 | ±0,40 mm | |
| DO 30-50 | ±0.45 | |
| OD>50 | ±1% | |
| WT Inférieur ou égal à 1 | ±0,15 mm | |
| POIDS 1-3 | +15%, -10% | |
| WT >3 | +12.5%, -10% |
Production de tubes en acier sans soudure :
Le processus commence par des ronds d'acier massif, ou billettes, coupés à une longueur spécifiée et envoyés dans un four de réchauffage à poutres mobiles, où les températures atteignent près de 2 300 degrés F. Après avoir quitté le four de réchauffage, les ronds préchauffés sont transformés en une coque tubulaire dans le laminoir rotatif de perçage tandis que les billettes sont laminées en croix entre deux rouleaux en forme de tonneau à grande vitesse. Les coques sans soudure entrent dans le broyeur à mandrin, où elles sont roulées sur un mandrin retenu pour fournir la taille OD et l'épaisseur de paroi nécessaires pour le processus suivant. Le processus est soigneusement surveillé à l'aide d'un système de mesure de mur à chaud-de pointe-à la pointe de la technologie. Les coques sont ensuite réchauffées pour le formage final dans un laminoir de réduction à étirement de 24-cages-, où les diamètres extérieurs sont formés selon les spécifications exactes des clients. L'épaisseur de la paroi est à nouveau vérifiée à l'aide d'un système de mesure de paroi chaude-. Après avoir été tournés et avancés sur le lit de refroidissement du balancier, les tuyaux sont coupés par lots et transférés vers une zone de stockage en cours de processus, où ils sont manipulés par des portiques contrôlés par ordinateur.
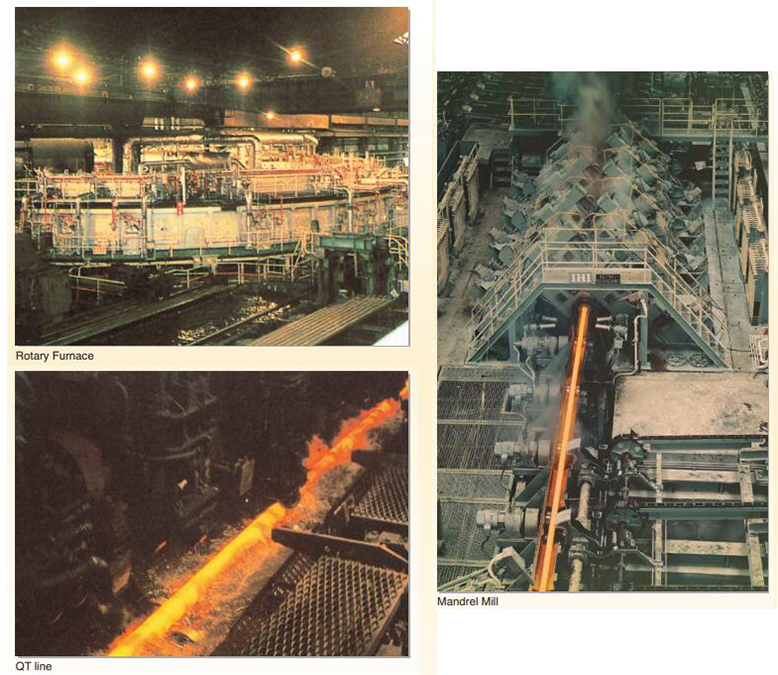
Inspection par ultrasons pour les tuyaux sans soudure de petit-diamètre
L'inspection par ultrasons est conforme à la méthode d'écho d'impulsion - utilisant la méthode de l'intervalle d'eau. La détection du débit est effectuée par technique de faisceau angulaire pour dater l'écoulement longitudinal et transversal sur la surface intérieure et extérieure du tuyau, et la mesure de l'épaisseur de paroi est effectuée par technique de faisceau normal. Le tube transporté de manière hélicoïdale à travers le dispositif de test est inspecté.
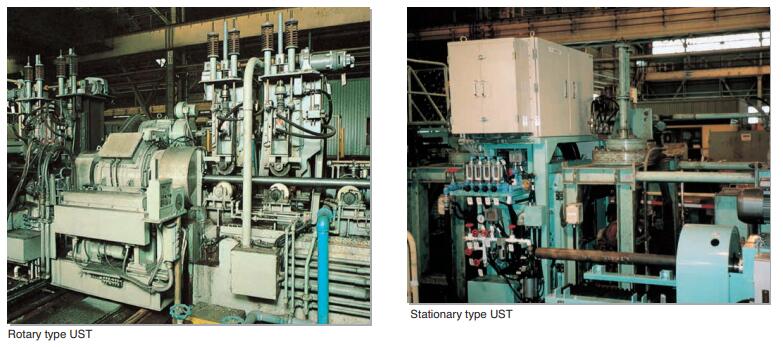
Inspection électromagnétique des tuyaux sans soudure de grand-diamètre
Le broyeur à bouchons est équipé d'un Amalog-Sonoscope, d'unités d'inspection électromagnétique après traitement thermique. Le système d'inspection de canalisations Amalog-Sonoscope détecte les défauts en utilisant les fuites de flux par induction électromagnétique dans la bobine de recherche. Les circuits magnétiques Amalog détectent les défauts longitudinaux sur la surface intérieure et extérieure. Les circuits magnétiques du sonoscope détectent les défauts circonférentiels.

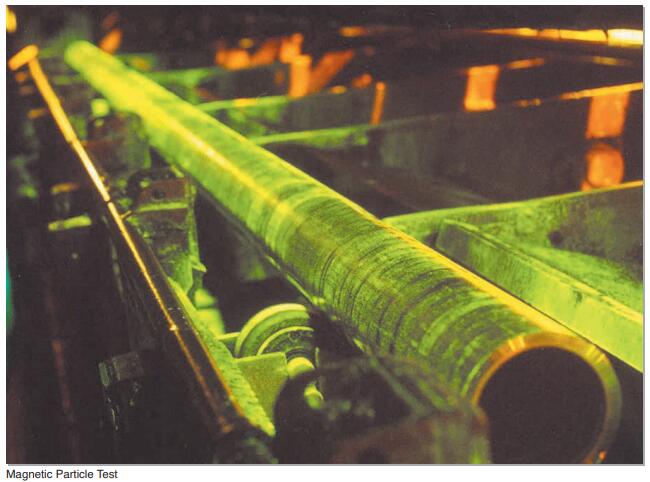
Inspection des particules magnétiques
Le tube est magnétisé et pourvu de particules magnétiques (principalement des particules magnétiques fluorescentes). La présence de défauts crée un flux magnétique qui montre des changements de brillance fluorescente sous la lumière noire. Le changement est détecté visuellement.
Les tuyaux en acier sans soudure au carbone sont une sorte de feuillard d'acier. Tuyaux en acier à section creuse-, un grand nombre de tuyaux utilisés pour le transport de fluides, comme le transport du pétrole, du gaz naturel, du gaz, de l'eau et de certains matériaux solides tels que les tuyaux. L'acier et l'acier rond et d'autres aciers solides, comparés à la même résistance à la flexion dans la même flexion, plus légers, sont une section économique de l'acier, sont largement utilisés dans la fabrication de pièces structurelles et de pièces mécaniques, telles que les tiges de forage pétrolier, les cadres de vélos et les échafaudages de construction en acier. L'utilisation de pièces annulaires de fabrication de tuyaux en acier sans soudure au carbone peut améliorer l'utilisation des matériaux, simplifier le processus de fabrication, économiser des matériaux et du temps de traitement, tels que des bagues de roulement, des chemises, etc., a été largement utilisée pour fabriquer des tuyaux en acier.


